
Precisión del telémetro láser es un resultado del sistema, no un número único desligado del objetivo, la distancia, el entorno y el método de prueba. Cuando una especificación indica ±1 m, describe una desviación permitida bajo condiciones establecidas. No significa que cada resultado de campo caerá exactamente a un metro de la referencia, ni identifica cada factor que contribuye al error observado.
Lumexis desarrolla módulos de telémetro láser para aplicaciones civiles, industriales y de investigación. Esta guía explica cómo leer una afirmación de precisión y convertirla en un plan de validación OEM significativo.
La precisión del telémetro láser comienza con la cadena de medición
En un sistema de tiempo de vuelo, la distancia se deriva del tiempo de viaje de la luz hacia un objetivo y de regreso. La velocidad de la luz en el vacío está fijada por la definición del SI, pero las mediciones reales dependen de cuán confiablemente el instrumento establece una referencia de transmisión, detecta un retorno y procesa ese retorno en una estimación de tiempo.
Por esa razón, un valor de alcance está influenciado por toda la cadena: emisión óptica, respuesta del objetivo, comportamiento del receptor, electrónica de temporización, procesamiento de señales, calibración y alineación mecánica. El principio fundamental se explica en nuestra guía de medición de distancia por tiempo de vuelo.
Qué comunica normalmente ±1 m
Una declaración de precisión es comúnmente una banda de error permitida alrededor de una distancia de referencia cuando se prueba según condiciones especificadas. Debe leerse junto con el intervalo de alcance, las características del objetivo, las condiciones ambientales, el comportamiento de actualización, las condiciones de temperatura y cualquier promedio o filtrado utilizado durante la prueba.
La pregunta importante del comprador no es solo “¿cuál es el número?” Es “¿bajo qué condiciones se estableció, y esas condiciones representan nuestro caso de uso?” Un módulo adecuado para una medición de infraestructura controlada puede necesitar un plan de validación diferente de uno utilizado en un ensamblaje industrial en movimiento.
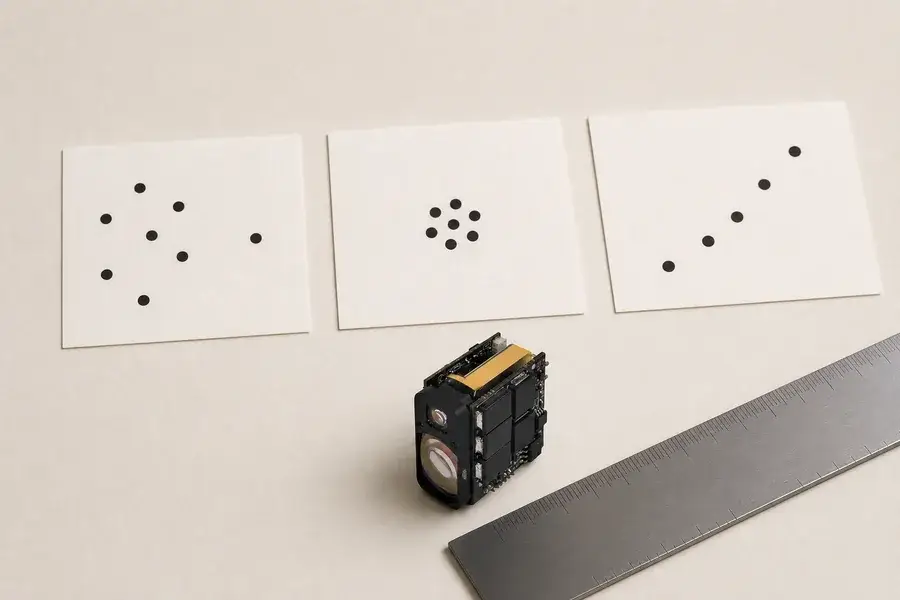
Separe sesgo, repetibilidad y resolución
Tres términos a menudo se mezclan:
| Término | Significado práctico |
|---|---|
| Sesgo | Un desplazamiento consistente de una referencia confiable |
| Repetibilidad | Cuán estrechamente se agrupan los resultados repetidos bajo las mismas condiciones |
| Resolución | El incremento más pequeño mostrado o reportado |
Un sistema puede reportar incrementos pequeños sin tener un error general bajo. También puede ser muy repetible mientras está consistentemente desplazado de la referencia. Revise los tres al definir una prueba de aceptación.
Qué cambia la precisión en el mundo real
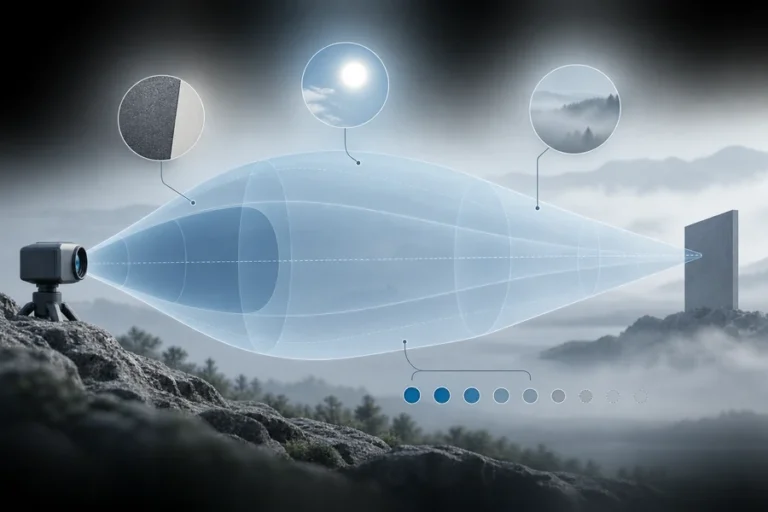
La señal óptica devuelta cambia con el material del objetivo, la geometría de la superficie, la distancia y las condiciones ambientales. El ruido del receptor y la fluctuación de temporización pueden afectar el tiempo de retorno estimado. Las condiciones de temperatura y suministro pueden cambiar el comportamiento de la cadena óptica y electrónica. La alineación mecánica y la ventana de integración pueden alterar la trayectoria óptica efectiva.
Estos efectos interactúan, por lo que una sola corrección basada en un objetivo rara vez es suficiente. Construya una matriz de prueba que cubra los tipos de objetivo, bandas de distancia, temperaturas y estados de carcasa que importan para el instrumento final. Si el producto usa una ventana protectora, inclúyala desde el principio; nuestra guía sobre diafonía óptica en la integración del telémetro explica por qué.
Convierta la especificación en un plan de aceptación
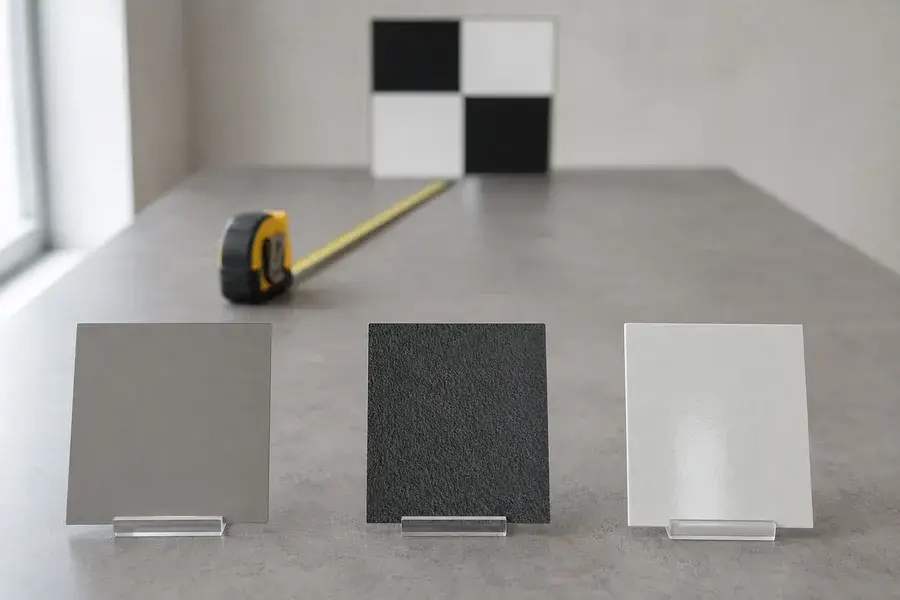
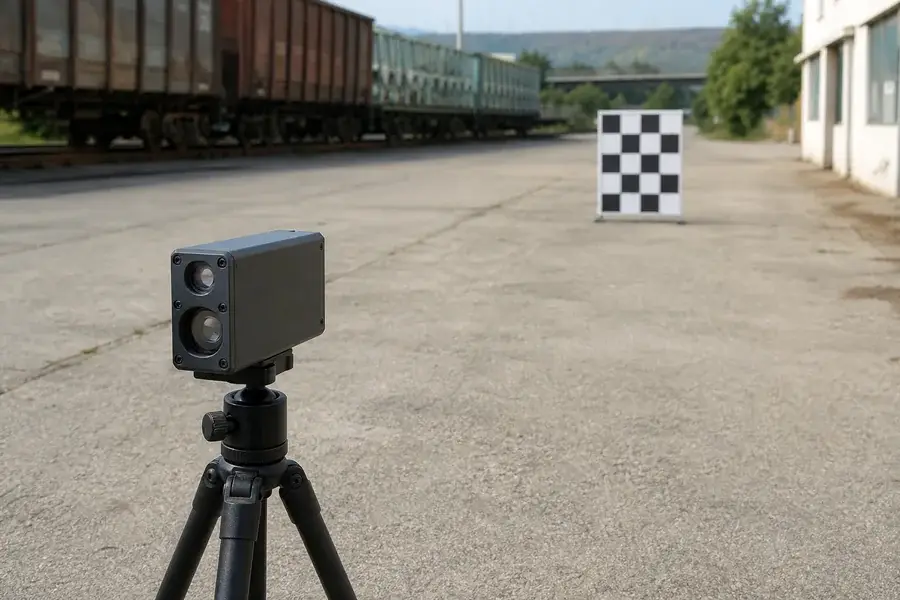
Use una distancia de referencia trazable y defina el objetivo, la geometría, el número de mediciones, el estado de calentamiento y el error permitido antes de recopilar datos. Mantenga los datos brutos, las estadísticas calculadas y la información de configuración juntas. Registre cualquier lectura inválida en lugar de eliminarla silenciosamente.
Un plan práctico puede incluir:
- verificaciones de referencia en varias distancias relevantes para la aplicación;
- mediciones repetidas en cada punto para observar la dispersión y el sesgo;
- superficies de objetivo representativas del despliegue;
- carcasa final, cable, alimentación y software del host;
- una nueva prueba después de cambios mecánicos u ópticos.
Mejore la confianza, no solo un valor destacado
La precisión mejora mediante óptica controlada, temporización estable, procesamiento adecuado de la señal de retorno, calibración cuando corresponda e integración cuidadosa. El resultado más valioso para un OEM es un sobre de rendimiento documentado que el sistema de producción pueda reproducir.
Para un flujo de trabajo completo de evaluación de módulos, lea cómo leer una hoja de datos de un módulo de telémetro láser. Lumexis puede ayudar a traducir las condiciones de la aplicación en selección de módulos, un plan de integración y un método de validación relevante para la producción. Contáctenos para discutir sus requisitos.
Defina qué sucede cuando una lectura no es utilizable
Un plan de aceptación debe incluir más que mediciones nominales. Defina cómo el host identifica un resultado inválido, qué se registra, si se permite una repetición y cuándo la aplicación debe mantener o rechazar la lectura. Estas reglas convierten un objetivo de precisión en un comportamiento de sistema confiable.
Lectura técnica: La definición del SI del metro de NIST fija la velocidad de la luz en el vacío utilizada por el telemetría de tiempo de vuelo; el presupuesto de error de implementación sigue siendo una tarea de ingeniería de sistemas.
Preguntas frecuentes
¿Significa ±1 m que cada medición estará exactamente dentro de un metro?
Indica una desviación permitida bajo las condiciones utilizadas para esa especificación. La aplicación final debe verificar el rango de distancia relevante, las propiedades del objetivo, el entorno y el estado de integración en lugar de tratar la cifra como universal.
¿Es la alta resolución lo mismo que la alta precisión?
No. La resolución es el paso más pequeño reportado. La precisión se refiere a la cercanía a una referencia, y la repetibilidad se refiere a la dispersión de resultados. Un sistema puede mostrar incrementos finos mientras aún tiene sesgo o resultados variables.
¿Por qué puede el material del objetivo afectar un resultado de tiempo de vuelo?
El material y la geometría del objetivo cambian la señal óptica devuelta. Eso puede afectar el tiempo de llegada estimado por el receptor, especialmente cuando la intensidad de retorno y la forma de la onda difieren. Pruebe objetivos representativos en lugar de solo una referencia conveniente.
¿Se debe verificar la precisión después de la instalación?
Sí. La ventana, la alineación, el suministro, el cable, la sincronización del host y el gabinete pueden cambiar el comportamiento real del sistema. Valide el ensamblaje representativo de producción en condiciones relevantes para la aplicación.