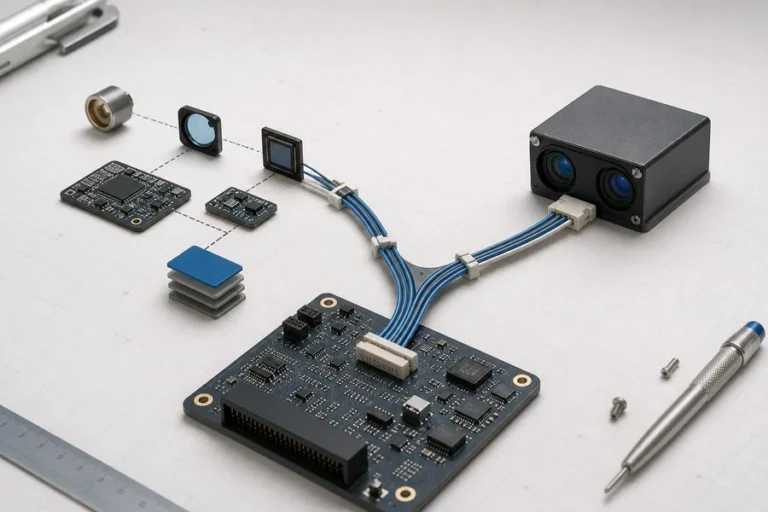
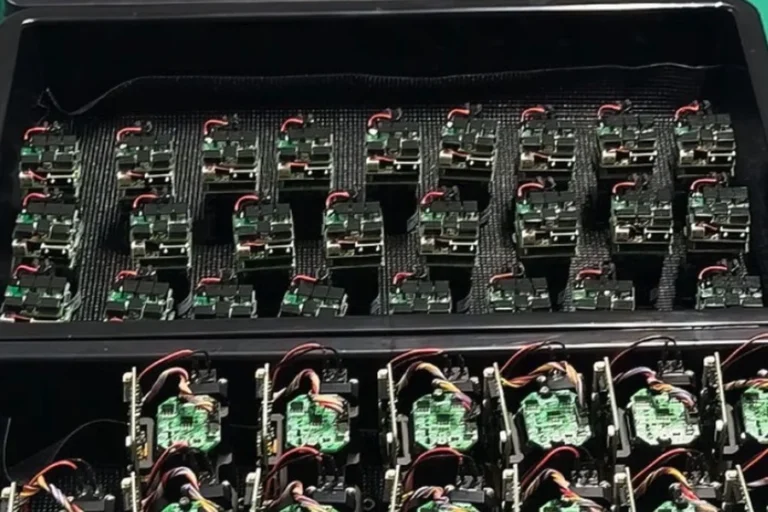
Una distancia plausible sobre un escritorio demuestra muy poco. El mismo módulo puede comportarse de manera diferente después de que se introduzcan la fuente de alimentación del host, el cable, la ventana de la carcasa, el conjunto de objetivos, la luz ambiental y el filtrado.
Para aprender cómo probar módulos de telémetro láser antes de la producción, congele la configuración exacta y los criterios de aceptación, verifique la alimentación y las comunicaciones, compare lecturas repetidas con una referencia adecuada en distancias y objetivos representativos, pruebe el host final y el entorno, luego fije el banco de pruebas, el software, las reglas de fallo y el registro de trazabilidad.
El objetivo no es el número más largo que pueda obtener. Es una decisión repetible sobre si la configuración aprobada está lista para la siguiente etapa de producción.
Cómo probar módulos de telémetro láser en seis compuertas
Comience con la decisión que cada compuerta debe respaldar. Esto evita que los equipos recopilen grandes conjuntos de datos que no pueden responder una pregunta de liberación.
| Compuerta | Lo que usted controla | Salida requerida | Pregunta de liberación |
|---|---|---|---|
| Definición | Modelo, revisión, firmware, modo, condiciones, límites | Especificación de prueba aprobada | ¿Estamos probando la configuración que podemos producir? |
| Puesta en marcha | Alimentación, cableado, interfaz, comandos | Registro de comunicación funcional | ¿Puede el módulo operar de manera segura y predecible en el banco? |
| Referencia | Dato, longitud de referencia, objetivo, alineación | Geometría de referencia defendible | ¿Es adecuada la incertidumbre de comparación para la decisión? |
| Rendimiento | Distancia, objetivo, ángulo, repeticiones, sincronización | Sesgo, repetibilidad, comportamiento válido/no válido | ¿Cumple con los límites específicos de la aplicación? |
| Sistema | Alimentación del host, cable, ventana, entorno, tasa | Conjunto de datos del sistema integrado | ¿El resultado sobrevive a la instalación real? |
| Producción | Banco de pruebas, software, pasos del operador, registros | Método de prueba liberado | ¿Puede otra estación alcanzar la misma decisión? |
Si su equipo aún está definiendo qué incluye el dispositivo, comience con qué contiene un módulo de telémetro láser.
Compuerta 1: Congele el módulo y la definición de aceptación
Registre el modelo, la revisión de hardware, el firmware, la interfaz, la velocidad de baudios, el modo de comando, la tasa de medición, la configuración de promediado o filtrado y cualquier registro de configuración. Un informe de prueba sin estos campos no puede compararse de manera confiable con otra muestra o lote.
Luego defina el mensurando. ¿La salida requerida es distancia de línea de visión bruta, un valor filtrado, una distancia corregida por el host o una decisión válida/no válida? Indique el dato del módulo desde el cual se informa la distancia y el plano objetivo utilizado como referencia.
Escriba los límites de aprobación antes de recopilar datos. Incluya la banda de distancia, el conjunto de objetivos, el rango de ángulo de incidencia, los requisitos de actualización y latencia, los retornos no válidos permitidos, el comportamiento de inicio y las condiciones ambientales. No copie una tolerancia de una arquitectura diferente o de un resultado de campo no controlado.
La guía de hoja de datos del módulo de telémetro láser muestra por qué cada especificación necesita su objetivo, tasa, entorno y condición de prueba.
Compuerta 2: Active la alimentación y las comunicaciones de manera segura
Inspeccione la muestra y el conector antes de aplicar la alimentación. Use el cableado aprobado y el manual exacto para polaridad, límites de suministro, niveles de señal, conexión a tierra y secuencia de inicio. Una fuente de banco con limitación de corriente puede ayudar a contener un error de cableado cuando ese método es compatible con el módulo.
Pruebe el módulo de forma independiente antes de agregar el host completo. Confirme los mensajes de inicio, el reconocimiento de comandos, los códigos de error, los modos único y continuo, las marcas de tiempo y la recuperación después de un comando no válido o una medición interrumpida. Registre el voltaje de suministro y el comportamiento de la corriente en lugar de asumir que “conectado” significa eléctricamente estable.
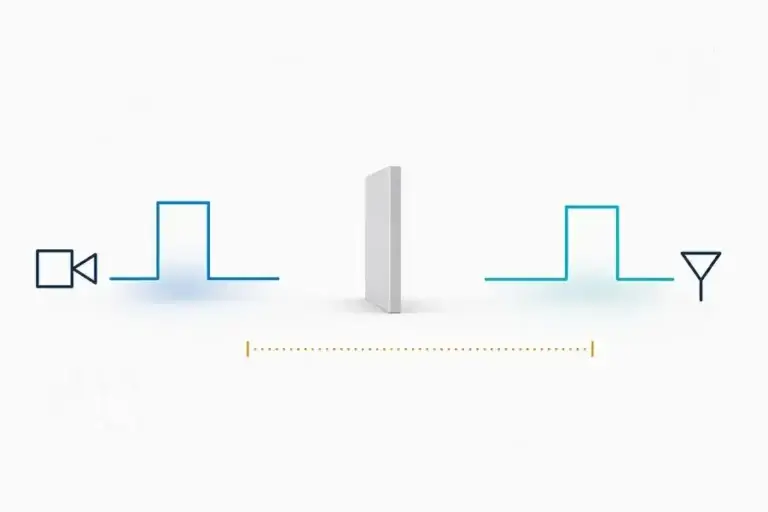
A continuación, introduzca el cableado y el host de intención de producción. Esta secuencia escalonada separa los fallos del módulo de los fallos de cable, cambiador de nivel, controlador, sincronización y analizador. Nuestra guía de cadena de señal del telémetro explica qué funciones de transmisor, receptor, sincronización, procesamiento e interfaz influyen en el valor final.
Compuerta 3: Construya una geometría de referencia que pueda defender
El error de distancia es significativo solo cuando la distancia de referencia se conoce mejor que el límite que está evaluando. Elija un método de referencia calibrado con incertidumbre documentada apropiada para la decisión. Una cinta o un segundo telémetro no es automáticamente adecuado simplemente porque muestra más dígitos.
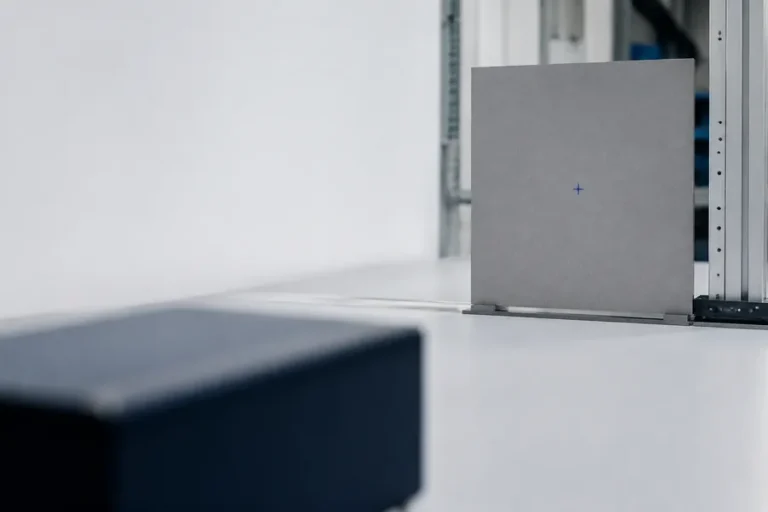
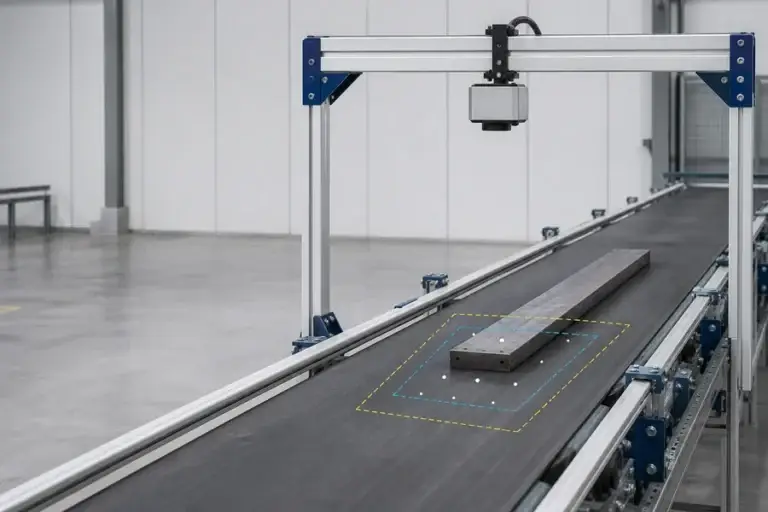
Defina el dato del módulo, el eje de referencia, el plano objetivo y el procedimiento de alineación. Controle el tamaño, la superficie, el ángulo y la posición del objetivo para que la huella del haz permanezca en el área prevista. Marque las posiciones del banco de pruebas y registre las condiciones ambientales cuando puedan afectar la referencia o el sistema de prueba.
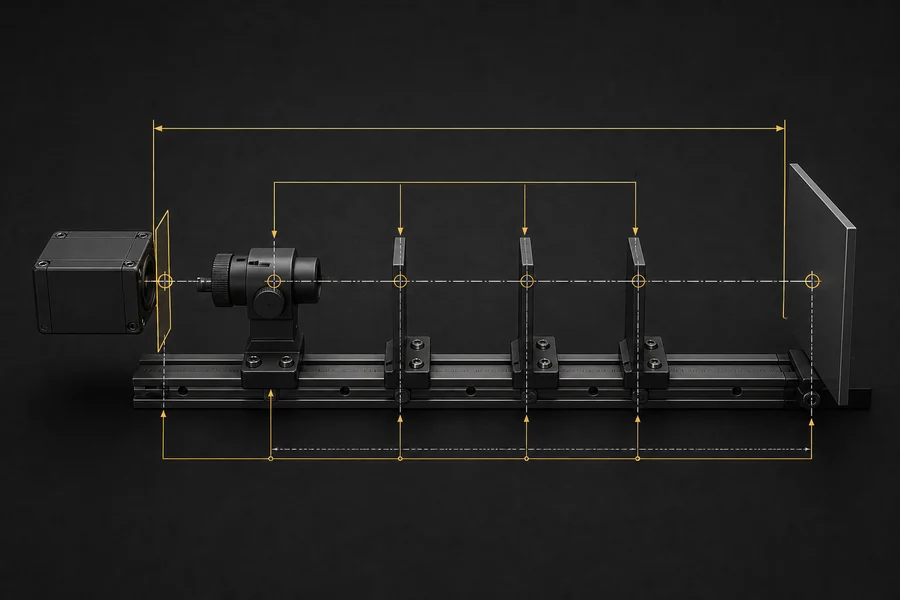
El trabajo de rendimiento de rango del NIST demuestra la disciplina subyacente: compare el instrumento bajo prueba con un instrumento de referencia, preserve la orientación del objetivo, use posiciones cercanas y lejanas definidas y calcule la diferencia entre las longitudes de prueba y referencia. Ese documento se refiere a una arquitectura de rango diferente, así que copie la lógica de metrología, no sus dimensiones de banco ni límites de aceptación.
ISO 16331-1 proporciona procedimientos de laboratorio para medidores de distancia láser portátiles. Es evidencia útil de que las afirmaciones de rendimiento necesitan procedimientos definidos, pero no certifica automáticamente un módulo OEM integrado o su sistema host final.
Puerta 4: Mida más de un número de precisión
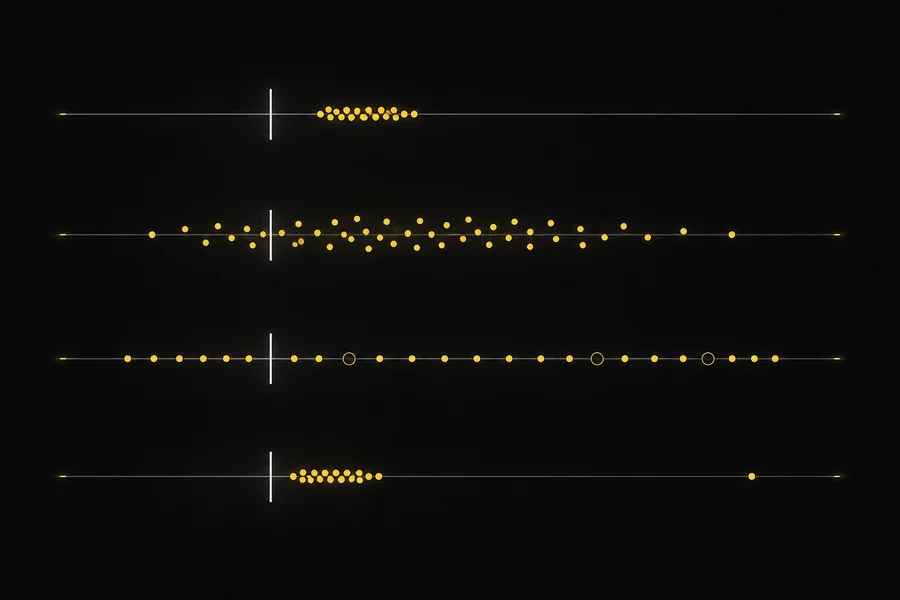
Un error promedio no puede describir un sistema de medición de distancia. Capture cuatro comportamientos distintos.
Sesgo según la distancia
En cada posición controlada, compare la distancia media reportada con el valor de referencia utilizando la misma convención de datum. Pruebe suficientes posiciones para exponer desviaciones o comportamientos dependientes de la distancia dentro de la banda de aplicación. No infiera todo el rango a partir de un punto cercano y uno lejano a menos que el método aprobado permita esa simplificación.
Repetibilidad en condiciones fijas
La repetibilidad describe la dispersión de mediciones replicadas bajo condiciones especificadas y estables. No es un sinónimo de precisión. Un módulo puede devolver valores agrupados de manera ajustada que están todos desviados de la referencia.
Retornos válidos, retornos falsos y latencia
Defina reglas de válido, inválido, tiempo de espera y valores atípicos antes de la recopilación de datos. Reporte la tasa de retornos válidos y el comportamiento de retornos falsos por separado del error de las lecturas aceptadas. También registre la latencia de disparo a resultado y los intervalos de actualización si el bucle de control del host depende del tiempo.
Sensibilidad al objetivo y al ángulo
Utilice superficies representativas en lugar de una sola pared blanca conveniente. Incluya el rango de reflectancia esperado, el tamaño mínimo del objetivo, los bordes del objetivo, el fondo cercano y los ángulos de incidencia. Nuestro artículo sobre reflectividad del objetivo y rendimiento del telémetro explica por qué la propiedad de la superficie, la longitud de onda, el ángulo, la huella y el receptor son importantes.
Las pruebas de rango máximo requieren la misma disciplina. Defina el objetivo, la atmósfera, la luz ambiental, la tasa de medición, la alineación, la regla de retorno válido y el método de muestreo. Un número devuelto raro no es un rango operativo verificado.
Puerta 5: Repita la prueba en el host y entorno reales
El rendimiento en banco es necesario, no suficiente. Vuelva a ejecutar las puertas relevantes con la línea de alimentación de intención de producción, la longitud y blindaje del cable, la fuente de disparo, el analizador, la ventana del gabinete, el montaje, la ruta térmica y el filtrado final.
Ejercite el rango de suministro aprobado, los estados de arranque, las tasas de medición, la carga del host y el fondo óptico ambiental probable. Si el gabinete añade una ventana, verifique la transmisión, los reflejos, la contaminación, la alineación y la diafonía óptica. Si el módulo y el host se calientan a diferentes ritmos, incluya el comportamiento de estabilización en el método.
La calificación ambiental es un plan separado. Los ciclos de temperatura, vibración, envejecimiento y otros esfuerzos deben seguir el perfil aprobado del proyecto, el plan de muestreo y los procedimientos de seguridad. No convierta una inspección rápida de entrada en una afirmación de calificación no verificada.
Para la planificación a nivel de aplicación, el Lumexis solución de medición láser conecta el objetivo, la geometría, la interfaz y el entorno al sistema instalado. Las plataformas estándar y configurables actuales se enumeran en el catálogo de fuentes láser y módulos.
Puerta 6: Convierta el método en una puerta de producción
Las pruebas de producción deben reproducir la decisión sin depender de la memoria del ingeniero original. Libere juntos el dibujo del accesorio, la especificación del objetivo, el artefacto de referencia/verificación, la revisión del software, el archivo de configuración, los pasos del operador, el tiempo de estabilización, los límites de aceptación, los códigos de falla, la regla de repetición de prueba y la ruta de escalamiento.
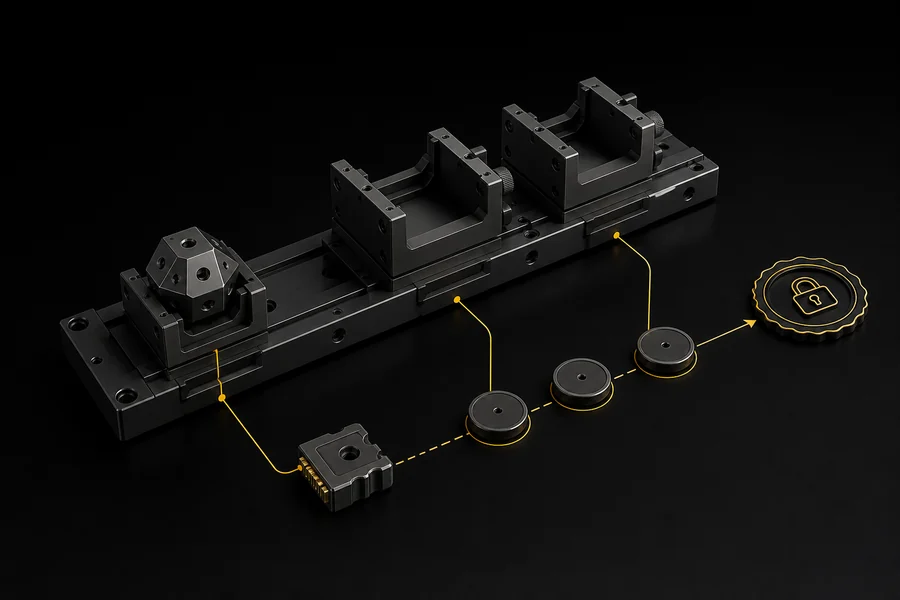
Vincule cada resultado al número de serie o lote, la revisión del módulo, el firmware, la estación, el operador, la marca de tiempo y el estado de calibración/verificación. Confirme que diferentes operadores y estaciones alcanzan resultados compatibles. Una unidad dorada almacenada o un estándar de verificación puede monitorear la deriva, pero también necesita reglas de manejo, almacenamiento y verificación periódica.
Separe cuatro capas de control:
- la validación de ingeniería demuestra el diseño contra la aplicación;
- la calificación verifica los requisitos ambientales y de confiabilidad aprobados;
- la inspección de recepción examina los módulos entrantes de manera eficiente;
- las pruebas de fin de línea verifican la configuración del host ensamblado.
LUMEXIS desarrolla métodos de prueba junto con trabajos ópticos, optomecánicos, electrónicos, de firmware, térmicos y de medición de distancia de señal débil. Nuestro flujo de fabricación en Taizhou incluye ensamblaje controlado, quemado o cribado de envejecimiento y pruebas de rendimiento final. El soporte de ingeniería de aplicaciones y personalización puede ayudar a alinear una prueba de muestra con la puerta de producción posterior; los programas personalizados y de marca privada adecuados requieren tiempos específicos del proyecto, mientras que los productos estándar pueden enviarse dentro de tres días.
Preguntas frecuentes
¿Cuántas lecturas deben tomarse en cada distancia?
No hay un número universal. Elija suficientes mediciones repetidas para estimar el comportamiento a corto plazo requerido con una confianza apropiada al riesgo de liberación. Fije el conteo antes de las pruebas, mantenga las condiciones estables y use la misma regla en todas las muestras. Los límites de mayor riesgo, las bajas tasas de retorno válido o la variación del operador pueden requerir un estudio más grande.
¿Qué objetivo debe usarse para probar un telémetro láser?
Use un objetivo de referencia estable con superficie, tamaño, planitud y ángulo documentados, luego agregue objetivos representativos de la aplicación. Un panel brillante de incidencia normal es útil para pruebas de referencia, pero no puede establecer el rendimiento en objetivos oscuros, inclinados, pequeños, transparentes, mojados o adyacentes a bordes.
¿Puede usarse otro medidor de distancia láser como referencia?
Solo si su calibración, incertidumbre, datum, respuesta al objetivo y condiciones de operación son adecuadas para el límite de aceptación. Un segundo dispositivo con error similar o desconocido puede crear una falsa confianza. Registre el instrumento de referencia, el estado de calibración, el método y la contribución de incertidumbre.
¿Cómo debe probarse el rango máximo?
Defina el objetivo, la reflectancia, el tamaño, la atmósfera, la luz ambiental, la alineación, la tasa, la regla de retorno válido y el número de ensayos. Use acceso controlado y el procedimiento de seguridad aprobado. Reporte el resultado específico de la condición en lugar de convertir un retorno ocasional en una afirmación universal de rango máximo.
¿Cuál es la diferencia entre pruebas de aceptación y calificación ambiental?
Las pruebas de aceptación determinan si una muestra o lote definido cumple con un requisito aprobado. La calificación ambiental evalúa un diseño frente a tensiones planificadas y condiciones del ciclo de vida. Pueden compartir mediciones, pero utilizan diferentes planes de muestreo, perfiles, duraciones, lógica de fallos y autoridad de liberación.
Referencias
- Organización Internacional de Normalización, ISO 16331-1:2017 — Rendimiento de los medidores láser de distancia de mano.
- Instituto Nacional de Estándares y Tecnología, Evaluación del rendimiento de alcance de los escáneres láser.
- NIST/SEMATECH, Caracterización del proceso de medición.
- Comité Conjunto para Guías en Metrología, VIM 3 — Precisión de medición.
Comparta la configuración del módulo, el conjunto de objetivos, la banda de distancia, la interfaz, la alimentación del host, la ventana, el entorno, la tasa de actualización, el sobre y la regla de aceptación propuesta a través de la página de contacto de ingeniería de Lumexis. Nuestro equipo puede revisar si un módulo estándar se ajusta o definir el siguiente paso de evaluación personalizado.