
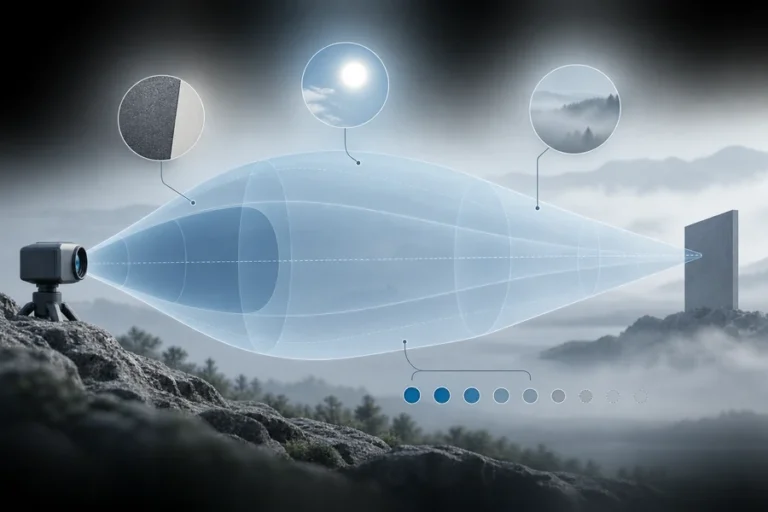
Юстировка визирной оси лазерного дальномера может выглядеть корректной на открытом стенде и сместиться после крепления модуля в его корпусе. Усилие зажима, натяжение кабеля, установка окна, температура и повторяемость оснастки — всё это может сместить оптическую ось относительно опорной системы координат.
Это смещение может проявляться как промах по цели, нестабильная дальность или расхождение с камерой либо визирным каналом. Если рассматривать его только как программную поправку, механическая причина остаётся на месте.
Юстировку визирной оси лазерного дальномера следует проектировать как контролируемое соотношение между оптической осью модуля, базовой системой координат носителя и итоговой линией визирования. Используйте повторяемые установочные элементы, разделяйте базирование и зажим, ограничивайте предварительный натяг и усилия от кабелей, затем проверяйте юстировку после полной сборки и воздействия внешней среды с освобождённой оснасткой и аттестованным методом.
Определите соотношение юстировки до проектирования крепления
Визирная ось — это не одна универсальная ось. Интегрированная система может требовать контроля передатчика относительно приёмника, модуля относительно его механических баз, а собранного дальномера — относительно камеры, телескопа, сканера или системы координат машины. Запишите каждое требуемое соотношение до выбора винтов или кронштейнов.
ISO 10110-6 различает оптическую ось, базовые элементы, базовую ось, наклон и поперечное смещение. Это отделяет идеальное соотношение от несовершенных физических поверхностей, используемых для его установления.

Определите как минимум четыре пункта в документе управления интерфейсами:
- систему координат носителя и доступные базовые элементы;
- базовые элементы модуля и заявленное соотношение с его оптической осью;
- допустимую угловую и поперечную погрешность при сборке и после воздействия;
- целевую дальность, схему установки и расчёт, используемые для проверки.
Разделяйте угловую погрешность и поперечное смещение. Для малых углов смещение в плоскости цели приблизительно равно углу в радианах, умноженному на расстояние. Поэтому проверка на короткой дистанции может скрыть малую угловую погрешность, которая становится значимой на большем расстоянии. Поперечное смещение ведёт себя иначе, и его нужно интерпретировать с учётом фактической геометрии.
Наш более широкий руководство по интеграции модуля лазерного дальномера ставит план базовых элементов рядом с оптическим зазором, тепловым расчётом, питанием, связью и проверкой системы. Эти интерфейсы следует рассматривать вместе, поскольку изменение одного может нарушить соотношение юстировки.
Создавайте крепление на основе детерминированных баз
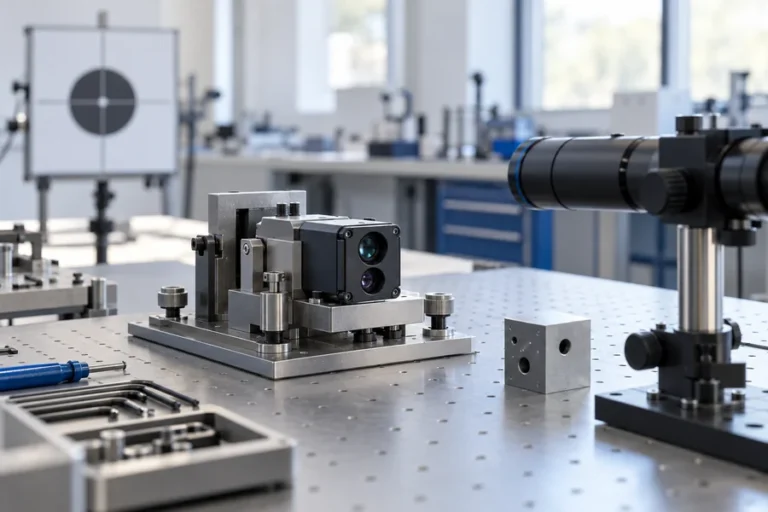
Повторяемое крепление ограничивает необходимые степени свободы, не заставляя модуль подстраиваться под неопределённые поверхности. Практический подход использует первичную посадочную плоскость, вторичный элемент, контролирующий поворот или смещение в плоскости, и третичный элемент, завершающий базирование. Точная геометрия может использовать площадки, штифты, буртик, отверстие или обработанные кромки, но логика ограничений должна быть явной.
Разделяйте базирование и зажим. Базы устанавливают положение; крепёж удерживает деталь на месте. Винт не должен затягивать модуль вбок в его окончательное положение или изгибать кронштейн, пока луч не покажется выровненным. Это создаёт результаты, зависящие от момента затяжки, и затрудняет повторяемость замены при обслуживании.
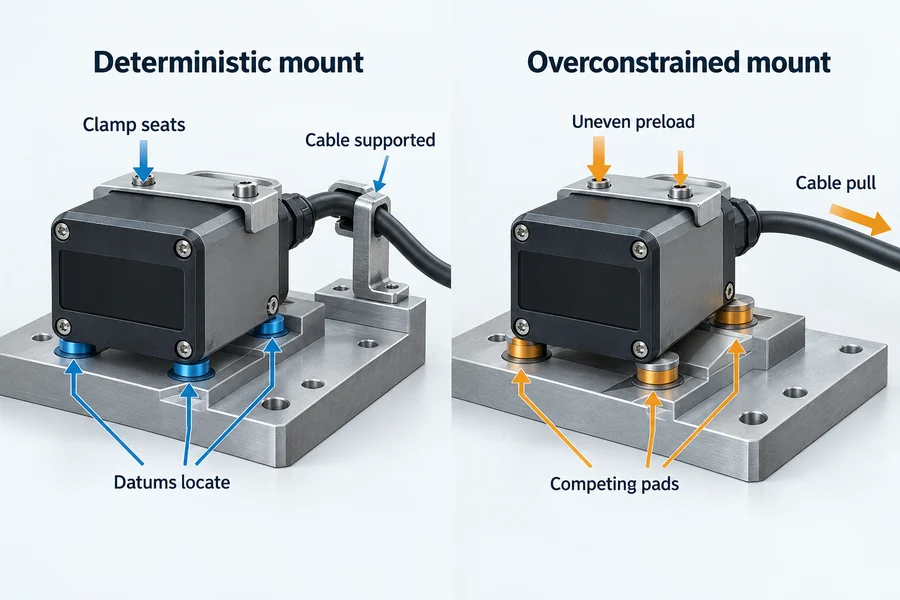
Контролируйте опорные поверхности, последовательность и момент затяжки крепежа, метод стопорения, расположение прокладок или клея, разгрузку кабеля от натяжения и чистоту под каждым посадочным элементом.
Переопределение связей часто возникает незаметно. Четыре номинально компланарные твёрдые площадки могут качаться или деформироваться, когда их погрешности по высоте конкурируют. Жёсткий кабель может стать непреднамеренной пружиной. Прокладка может создавать внеосевую нагрузку. Клей может давать усадку или отверждаться неравномерно. На чертеже должно быть указано, какие элементы базируют, какие зажимают, а какие могут плавать.
Не включайте оптическое окно в бюджет погрешности юстировки
Итоговый оптический путь включает окно корпуса, а не только модуль. Клин окна, наклон, монтажные напряжения, выбор покрытия, световой диаметр, загрязнение и сжатие уплотнения могут изменить направление луча или добавить нежелательные отражения. Проверяйте выбранное окно на рабочей длине волны и с выпущенной механической сборкой.
Моделируйте огибающую передаваемого луча и поле приёмника с учётом допусков сборки, температуры и ожидаемого диапазона регулировки. Обеспечивайте зазор при наихудшем сочетании, а не только в номинальном положении CAD.
Устанавливайте окно, предназначенное для серийного производства, до окончательной проверки юстировки. Если юстировка меняется после добавления окна или уплотнения, определите, является ли причина отклонением луча, обрезанием, отражением, деформацией корпуса или смещением посадочного места модуля. Наше руководство по оптическом перекрестном помехе в интеграции дальномера охватывает пути отражений, которые можно принять за проблему наведения или дальности.
Управляйте предварительным натягом, тепловым расширением и усилиями от кабелей
Крепёж и кронштейны создают путь нагрузки. Этот путь должен прижимать модуль к его базам, не внося чрезмерной деформации. Определяйте момент затяжки исходя из конструкции соединения и крепежа, а не копируя значение из другого корпуса. Затем измерьте, смещается ли юстировка во время последовательности затяжки.
Тепловое расширение материалов может поворачивать или смещать модуль, когда носитель, кронштейн, крепёж, оправа окна и корпус модуля меняют температуру с разной скоростью. Испытания NASA для креплений лазерных зеркал измеряли угловое смещение и гистерезис при термоциклировании, а отдельная разработка лазерного высотомера документировала риск юстировки при изменении температуры и необходимость сохранять совмещение передатчика и приёмника. Практический вывод — не копировать те архитектуры, а валидировать выпущенную сборку во всех требуемых температурных состояниях.
Прокладка кабелей заслуживает такого же внимания. Поддерживайте разъём и кабель так, чтобы сервисные петли, стяжки жгута, закрытие корпуса или движение подвеса не оттягивали модуль от его посадочного места. Проверяйте юстировку при окончательной укладке жгута, а не когда он свободно свисает на стенде.
Выберите стратегию ограниченной регулировки
Фиксированная юстировка сокращает число деталей и этапов процесса, но работает только тогда, когда полная сборка и температурный дрейф укладываются в бюджет погрешности.
Регулируемое крепление может компенсировать отклонения сборки, но оно повышает чувствительность к методу оператора, фиксации, люфту и верификации. Ограничьте диапазон регулировки и сделайте ось предсказуемой. Избегайте механизмов, которые настолько сильно связывают тангаж, рыскание и смещение, что каждая коррекция нарушает предыдущую.
Гибридный подход часто практичен: детерминированные базы обеспечивают воспроизводимое начальное положение, небольшая контролируемая регулировка устраняет остаточное смещение, а определённая фиксация сохраняет результат. Записывайте состояние регулировки или конфигурацию прокладок вместе с изделием. Не полагайтесь на недокументированное суждение техника.
Проверьте собранный узел, затем испытайте его
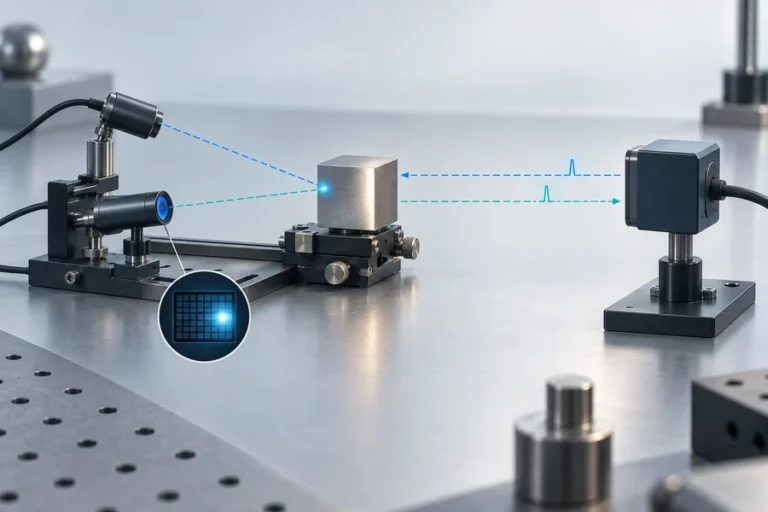
NASA разработала портативный целевой узел для проверки юстировки активного датчика на уровне интегрированного прибора. Переносимый принцип важен для работы OEM: проверяйте взаимосвязь осей после интеграции с использованием стабильного эталона, а не только когда модуль отделён.

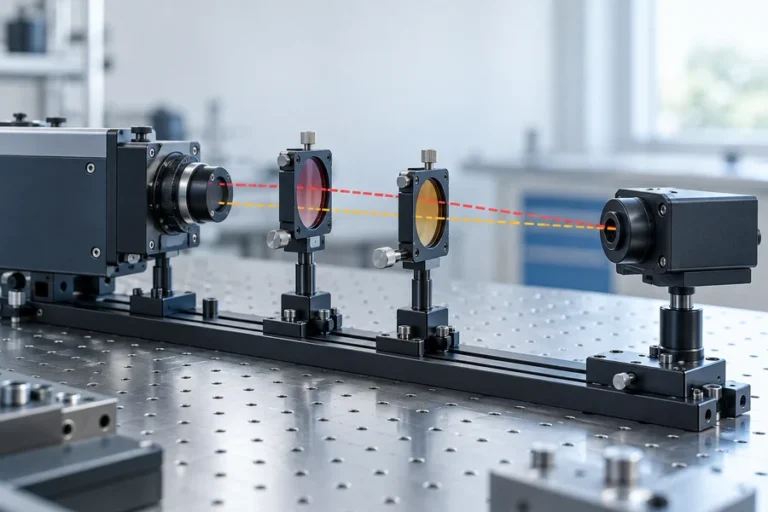
Используйте мишень или коллиматорную установку, соответствующую требуемому угловому разрешению. Определите её геометрию, базу приспособления, состояние модуля, дальность, метод захвата, окружающую среду и расчёт. Измерьте повторяемость приспособления перед оценкой повторяемости изделия.
Последовательность верификации должна охватывать:
- первоначальную установку и последовательность крепежа;
- полную сборку кабеля, окна, уплотнения и корпуса;
- повторные испытания со снятием и переустановкой там, где важна ремонтопригодность;
- требуемые температурные состояния и критерии стабилизации;
- применимое воздействие вибрации, обращения или транспортировки;
- окончательное повторное измерение по тому же определению приёмки.
Не “корректируйте” каждое наблюдаемое смещение немедленно. Сначала определите, следует ли оно за модулем, хостом, приспособлением, окном, последовательностью крепежа, оператором или окружающей средой. Контролируемое испытание изменяет один фактор за раз и сохраняет записи до и после.
Наши руководство по дальностным испытаниям дальномера объясняет, как привязать заявленные характеристики к мишени, атмосфере, состоянию прибора и критериям повторных отражений. Верификация юстировки требует той же дисциплины: условия и конфигурация являются частью результата.
Перенос юстировки в производство
Производственный пакет должен включать схему баз, допуски на чертежах, выпущенное оборудование, момент затяжки и последовательность, допустимые прокладки или пределы регулировки, конфигурацию окна и уплотнения, прокладку кабеля, определение приспособления, метод калибровки, критерии прохождения и триггеры повторной проверки. Изменения конфигурации должны возвращаться к бюджету погрешности юстировки.
LUMEXIS проектирует и производит лазерные источники и модули через наш инженерный и коммерческий офис в Уси и производственную базу в Тайчжоу площадью 14 000 квадратных метров. Наша команда может поддержать обзор оптико-механического интерфейса, разработку методов испытаний, температурные циклы, контроль сборки и окончательную верификацию через Инженерные услуги для OEM.
Для команд, оценивающих компактный модуль, лазерный дальномерный модуль 1535 нм 7 км является одним из текущих продуктовых ориентиров. Окончательные монтажные допуски и приёмка юстировки всё ещё должны соответствовать выбранной конфигурации и хост-системе. Стандартные продукты могут быть отгружены в течение трёх дней при подтверждённом наличии; индивидуальные программы и программы под собственной торговой маркой используют проектные требования и сроки поставки.
Часто задаваемые вопросы
В чем разница между ошибкой совмещения и точностью дальности?
Ошибка совмещения описывает, куда указывает модуль относительно заданной базовой оси. Точность дальности описывает, насколько точно сообщаемое расстояние соответствует заданному расстоянию при указанных условиях. Система может сообщать точное расстояние до неправильного объекта, если ее взаимосвязь наведения не контролируется.
Может ли программное обеспечение компенсировать ошибку совмещения лазерного дальномера?
Программное обеспечение может исправить стабильное, измеренное смещение в рамках модели системы. Оно не может сделать стабильной ослабленную базу, изменяющееся усилие кабеля, напряжение окна или температурный дрейф. Сначала устраните или ограничьте механическую вариацию, затем используйте калибровку для оставшегося повторяющегося смещения.
Следует ли проверять совмещение до или после установки оптического окна?
Используйте раннюю проверку для выявления проблем модуля или оснастки, но окончательную приемку проводите после установки окна, уплотнения, кабеля и корпуса, предназначенных для серийного производства. Эти детали могут изменить совмещение, обрезание, отражение или структурную нагрузку.
На каком расстоянии должна находиться юстировочная мишень?
Расстояние должно делать требуемое угловое изменение измеримым, сохраняя при этом стабильность мишени, пятна, отклика приемника и оснастки. Коллимированная установка может имитировать далекую мишень, когда это уместно. Укажите геометрию и расчет, чтобы один и тот же метод приемки можно было повторять.
Когда следует повторно проверять совмещение?
Повторно проверяйте после любого изменения, которое может повлиять на механический или оптический тракт: снятие модуля, изменение крепления или крепежа, замена окна или уплотнения, перекладка кабеля, пересмотр корпуса, значительное воздействие окружающей среды, ремонт оснастки или изменение процесса поставщика, влияющее на базовые элементы.
Ссылки
- ISO, ISO 10110-6:2025 — Оптика и фотоника: допуски центрирования и наклона.
- NASA, Механизм регулировки совмещения для использования на лазерных альтиметрах.
- NASA, Испытания углового совмещения креплений лазерных зеркал при температурном циклировании.
- NASA, Сборка мишени для проверки совмещения активных датчиков.
Планируете интеграцию для OEM? Отправьте нашим инженерам по применению выбранный модуль или длина волны, чертеж базовых элементов принимающего устройства, монтажный стек, окно, трасса кабеля, рабочая среда, геометрия мишени, требуемый допуск наведения, интерфейс и ожидаемый объем. Мы можем рекомендовать стандартную конфигурацию или рассмотреть механические и проверочные входные данные для индивидуального проекта или проекта под частной маркой.