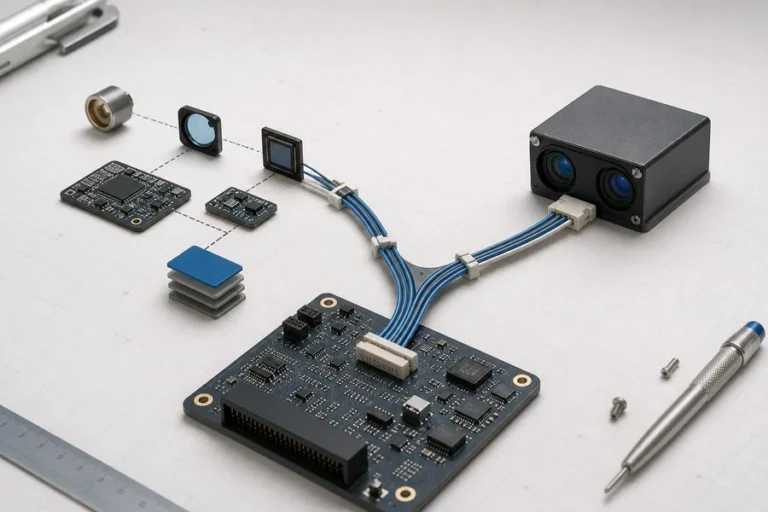
Eine plausible Distanz auf einem Schreibtisch beweist sehr wenig. Dasselbe Modul kann sich anders verhalten, sobald die Host-Stromversorgung, das Kabel, das Gehäusefenster, der Zielsatz, das Umgebungslicht und die Filterung eingeführt werden.
Um zu lernen, wie Laser-Entfernungsmessermodule vor der Produktion getestet werden, frieren Sie die exakte Konfiguration und die Akzeptanzkriterien ein, verifizieren Sie Stromversorgung und Kommunikation, vergleichen Sie wiederholte Messwerte mit einer geeigneten Referenz über repräsentative Distanzen und Ziele, testen Sie den endgültigen Host und die Umgebung, und sperren Sie dann die Vorrichtung, Software, Fehlerregeln und den Rückverfolgbarkeitsdatensatz.
Das Ziel ist nicht die längste Zahl, die Sie erhalten können. Es ist eine wiederholbare Entscheidung darüber, ob die genehmigte Konfiguration für die nächste Produktionsstufe bereit ist.
So testen Sie Laser-Entfernungsmessermodule in sechs Toren
Beginnen Sie mit der Entscheidung, die jedes Tor unterstützen muss. Dies verhindert, dass Teams große Datensätze sammeln, die keine Freigabefrage beantworten können.
| Tor | Was Sie kontrollieren | Erforderliche Ausgabe | Freigabefrage |
|---|---|---|---|
| Definition | Modell, Revision, Firmware, Modus, Bedingungen, Grenzen | Genehmigte Testspezifikation | Testen wir die Konfiguration, die wir produzieren dürfen? |
| Inbetriebnahme | Versorgung, Kabelbaum, Schnittstelle, Befehle | Funktionales Kommunikationsprotokoll | Kann das Modul sicher und vorhersehbar auf der Werkbank betrieben werden? |
| Referenz | Bezugspunkt, Referenzlänge, Ziel, Ausrichtung | Verteidigbare Referenzgeometrie | Ist die Vergleichsunsicherheit für die Entscheidung geeignet? |
| Leistung | Distanz, Ziel, Winkel, Wiederholungen, Timing | Bias, Wiederholbarkeit, gültiges/ungültiges Verhalten | Erfüllt es die anwendungsspezifischen Grenzen? |
| System | Host-Stromversorgung, Kabel, Fenster, Umgebung, Rate | Integrierter Systemdatensatz | Übersteht das Ergebnis die reale Installation? |
| Produktion | Vorrichtung, Software, Bedienerschritte, Aufzeichnungen | Freigegebene Testmethode | Kann eine andere Station dieselbe Entscheidung treffen? |
Wenn Ihr Team noch definiert, was das Gerät umfasst, beginnen Sie mit was ein Laser-Entfernungsmessermodul enthält.
Tor 1: Frieren Sie das Modul und die Akzeptanzdefinition ein
Erfassen Sie das Modell, die Hardware-Revision, die Firmware, die Schnittstelle, die Baudrate, den Befehlsmodus, die Messrate, die Mittelungs- oder Filtereinstellungen und alle Konfigurationsregister. Ein Testbericht ohne diese Felder kann nicht zuverlässig mit einer anderen Probe oder Charge verglichen werden.
Definieren Sie dann die Messgröße. Ist die erforderliche Ausgabe die rohe Sichtlinien-Distanz, ein gefilterter Wert, eine hostkorrigierte Distanz oder eine gültige/ungültige Entscheidung? Geben Sie den Modul-Bezugspunkt an, von dem die Distanz gemeldet wird, und die Zielebene, die als Referenz verwendet wird.
Schreiben Sie Bestehensgrenzen, bevor Sie Daten sammeln. Schließen Sie den Distanzbereich, den Zielsatz, den Einfallswinkelbereich, die Aktualisierungs- und Latenzanforderungen, zulässige ungültige Rückgaben, das Startverhalten und die Umgebungsbedingungen ein. Kopieren Sie keine Toleranz aus einer anderen Architektur oder einem unkontrollierten Feldergebnis.
Der Leitfaden zum Datenblatt für Laser-Entfernungsmessermodule zeigt, warum jede Spezifikation ihr Ziel, ihre Rate, ihre Umgebung und ihre Testbedingung benötigt.
Tor 2: Stromversorgung und Kommunikation sicher in Betrieb nehmen
Inspizieren Sie die Probe und den Stecker, bevor Strom angelegt wird. Verwenden Sie den genehmigten Kabelbaum und das exakte Handbuch für Polarität, Versorgungsgrenzen, Signalpegel, Erdung und Startsequenz. Ein strombegrenztes Labornetzteil kann helfen, einen Verdrahtungsfehler einzudämmen, wenn diese Methode mit dem Modul kompatibel ist.
Testen Sie das Modul unabhängig, bevor Sie den vollständigen Host hinzufügen. Bestätigen Sie Startmeldungen, Befehlsbestätigungen, Fehlercodes, Einzel- und Dauerbetriebsmodi, Zeitstempel und die Wiederherstellung nach einem ungültigen Befehl oder einer unterbrochenen Messung. Protokollieren Sie Versorgungsspannung und Stromverhalten, anstatt anzunehmen, dass “verbunden” elektrisch stabil bedeutet.
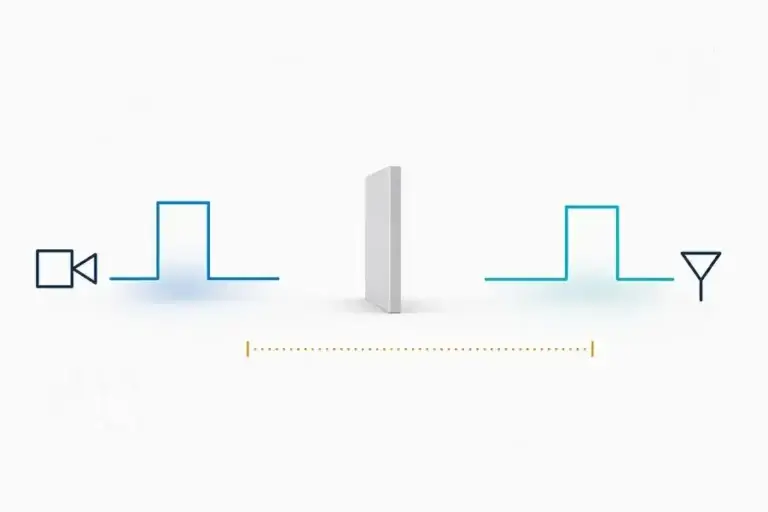
Führen Sie als Nächstes den produktionsintendierten Kabelbaum und Host ein. Diese gestaffelte Sequenz trennt Modulfehler von Kabel-, Pegelumsetzer-, Treiber-, Timing- und Parserfehlern. Unser Entfernungsmessersignal-Ketten-Leitfaden erklärt, welche Sender-, Empfänger-, Timing-, Verarbeitungs- und Schnittstellenfunktionen den Endwert beeinflussen.
Tor 3: Bauen Sie eine Referenzgeometrie auf, die Sie verteidigen können
Distanzfehler ist nur aussagekräftig, wenn die Referenzdistanz besser bekannt ist als die Grenze, die Sie bewerten. Wählen Sie eine kalibrierte Referenzmethode mit dokumentierter Unsicherheit, die für die Entscheidung geeignet ist. Ein Maßband oder ein zweiter Entfernungsmesser ist nicht automatisch geeignet, nur weil er mehr Ziffern anzeigt.
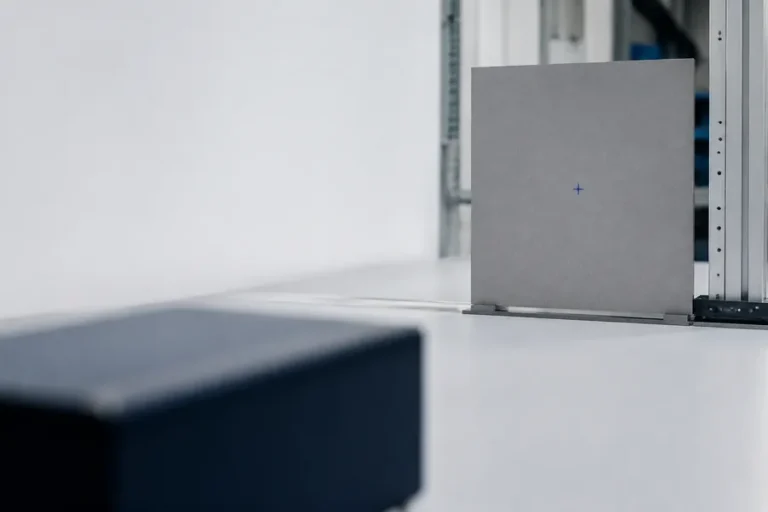
Definieren Sie den Modul-Bezugspunkt, die Referenzachse, die Zielebene und das Ausrichtungsverfahren. Kontrollieren Sie Größe, Oberfläche, Winkel und Position des Ziels, sodass der Strahlfleck im vorgesehenen Bereich bleibt. Markieren Sie Vorrichtungspositionen und erfassen Sie Umgebungsbedingungen, wenn sie das Referenz- oder Testsystem beeinflussen können.
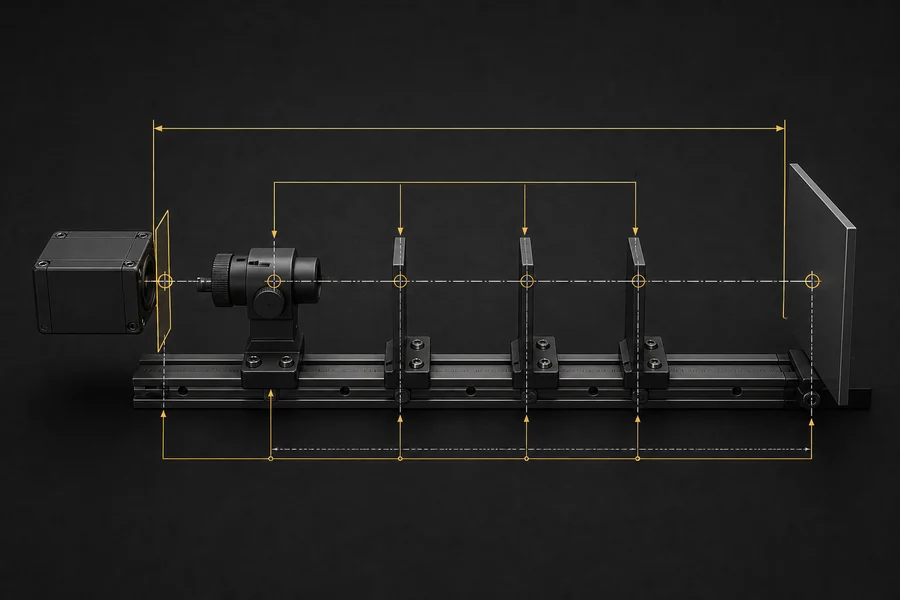
Die NIST-Entfernungsleistungsarbeit demonstriert die zugrunde liegende Disziplin: Vergleichen Sie das zu prüfende Instrument mit einem Referenzinstrument, bewahren Sie die Zielausrichtung, verwenden Sie definierte Nah- und Fernpositionen und berechnen Sie die Differenz zwischen Prüf- und Referenzlängen. Dieses Papier betrifft eine andere Entfernungsmessarchitektur, also übernehmen Sie die Messtechnik-Logik – nicht deren Vorrichtungsabmessungen oder Akzeptanzgrenzen.
ISO 16331-1 bietet Laborverfahren für handgehaltene Laser-Entfernungsmesser. Es ist ein nützlicher Nachweis, dass Leistungsangaben definierte Verfahren benötigen, aber es zertifiziert nicht automatisch ein eingebettetes OEM-Modul oder dessen fertiges Host-System.
Tor 4: Messen Sie mehr als eine Genauigkeitszahl
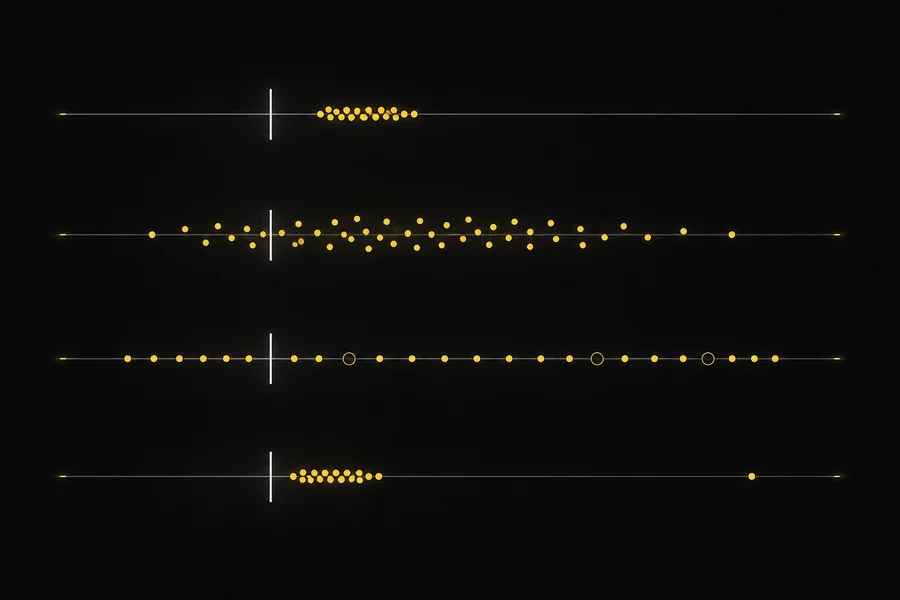
Ein durchschnittlicher Fehler kann ein Entfernungsmesssystem nicht beschreiben. Erfassen Sie vier unterschiedliche Verhaltensweisen.
Bias über die Entfernung
Vergleichen Sie an jeder kontrollierten Position den mittleren gemeldeten Abstand mit dem Referenzwert unter Verwendung derselben Datumskonvention. Testen Sie genügend Positionen, um Offsets oder entfernungsabhängiges Verhalten innerhalb des Anwendungsbands aufzudecken. Leiten Sie den gesamten Bereich nicht aus einem Nah- und einem Fernpunkt ab, es sei denn, die genehmigte Methode erlaubt diese Vereinfachung.
Wiederholbarkeit unter festgelegten Bedingungen
Wiederholbarkeit beschreibt die Streuung wiederholter Messungen unter festgelegten, stabilen Bedingungen. Es ist kein Synonym für Genauigkeit. Ein Modul kann eng gruppierte Werte liefern, die alle vom Referenzwert versetzt sind.
Gültige Rückgaben, falsche Rückgaben und Latenz
Definieren Sie Regeln für gültig, ungültig, Timeout und Ausreißer vor der Datenerfassung. Melden Sie die Rate gültiger Rückgaben und das Verhalten falscher Rückgaben getrennt vom Fehler akzeptierter Messwerte. Erfassen Sie auch die Auslöse-zu-Ergebnis-Latenz und Aktualisierungsintervalle, wenn die Host-Regelschleife von der Zeitsteuerung abhängt.
Ziel- und Winkelempfindlichkeit
Verwenden Sie repräsentative Oberflächen statt einer einzigen bequemen weißen Wand. Schließen Sie den erwarteten Reflexionsbereich, die minimale Zielgröße, Zielkanten, nahen Hintergrund und Einfallswinkel ein. Unser Artikel über Zielreflexion und Entfernungsmesserleistung erklärt, warum die Oberflächeneigenschaft, Wellenlänge, Winkel, Fußabdruck und Empfänger alle wichtig sind.
Tests der maximalen Reichweite erfordern dieselbe Disziplin. Definieren Sie Ziel, Atmosphäre, Umgebungslicht, Messrate, Ausrichtung, Regel für gültige Rückgaben und Probenmethode. Eine seltene zurückgegebene Zahl ist keine verifizierte Betriebsreichweite.
Tor 5: Wiederholen Sie den Test im echten Host und in der echten Umgebung
Bankleistung ist notwendig, aber nicht ausreichend. Führen Sie die relevanten Tore mit der produktionsnahen Stromversorgung, Kabellänge und -abschirmung, Auslösequelle, Parser, Gehäusefenster, Montage, Wärmepfad und endgültiger Filterung erneut aus.
Üben Sie den genehmigten Versorgungsbereich, Startzustände, Messraten, Hostlast und wahrscheinlichen optischen Umgebungshintergrund. Wenn das Gehäuse ein Fenster hinzufügt, verifizieren Sie Transmission, Reflexionen, Kontamination, Ausrichtung und optisches Übersprechen. Wenn sich Modul und Host mit unterschiedlichen Raten erwärmen, schließen Sie das Stabilisierungsverhalten in die Methode ein.
Die Umweltqualifikation ist ein separater Plan. Temperaturzyklen, Vibration, Alterung und andere Belastungen müssen dem genehmigten Profil, Probenplan und den Sicherheitsverfahren des Projekts folgen. Verwandle Sie einen schnellen Wareneingangs-Screen nicht in eine unverifizierte Qualifikationsbehauptung.
Für die Planung auf Anwendungsebene verbindet der Lumexis-Laserentfernungsmessungslösung Ziel, Geometrie, Schnittstelle und Umgebung mit dem installierten System. Aktuelle Standard- und konfigurierbare Plattformen sind im Laserquellen- und Modulkatalog.
Tor 6: Wandeln Sie die Methode in ein Produktionstor um
Produktionstests müssen die Entscheidung reproduzieren, ohne sich auf das Gedächtnis des ursprünglichen Ingenieurs zu verlassen. Geben Sie die Vorrichtungszeichnung, Zielspezifikation, Referenz-/Prüfartefakt, Softwareversion, Konfigurationsdatei, Bedienschritte, Stabilisierungszeit, Akzeptanzgrenzen, Fehlercodes, Wiederholungsregel und Eskalationspfad gemeinsam frei.
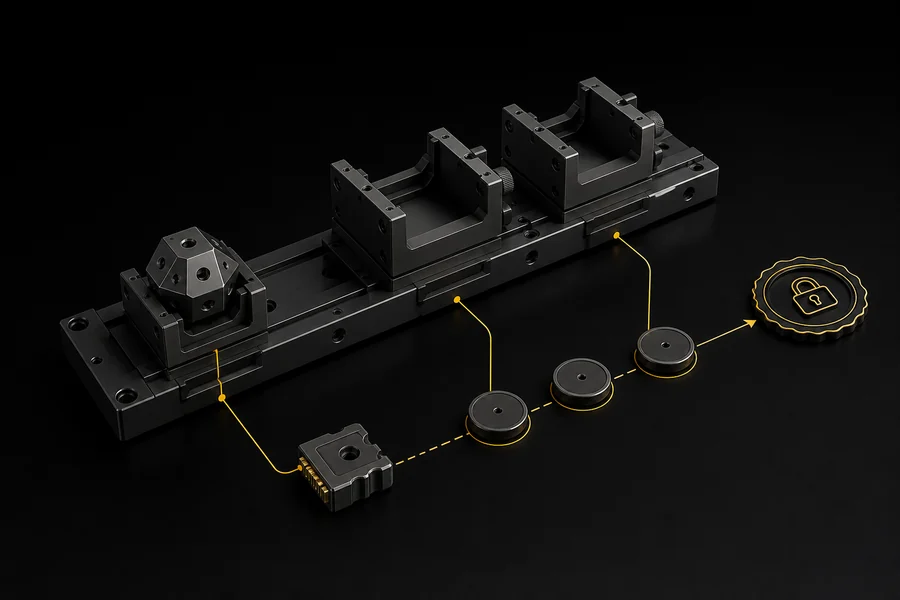
Binden Sie jedes Ergebnis an Seriennummer oder Charge, Modulrevision, Firmware, Station, Bediener, Zeitstempel und Kalibrier-/Prüfstatus. Bestätigen Sie, dass verschiedene Bediener und Stationen kompatible Ergebnisse erzielen. Ein gespeichertes Golden Unit oder Prüfnormal kann Drift überwachen, benötigt aber auch Handhabungs-, Lagerungs- und regelmäßige Verifizierungsregeln.
Trennen Sie vier Kontrollebenen:
- Engineering-Validierung beweist das Design gegen die Anwendung;
- Qualifikation prüft genehmigte Umwelt- und Zuverlässigkeitsanforderungen;
- Wareneingangsprüfung screenet eingehende Module effizient;
- End-of-Line-Tests verifizieren die montierte Host-Konfiguration.
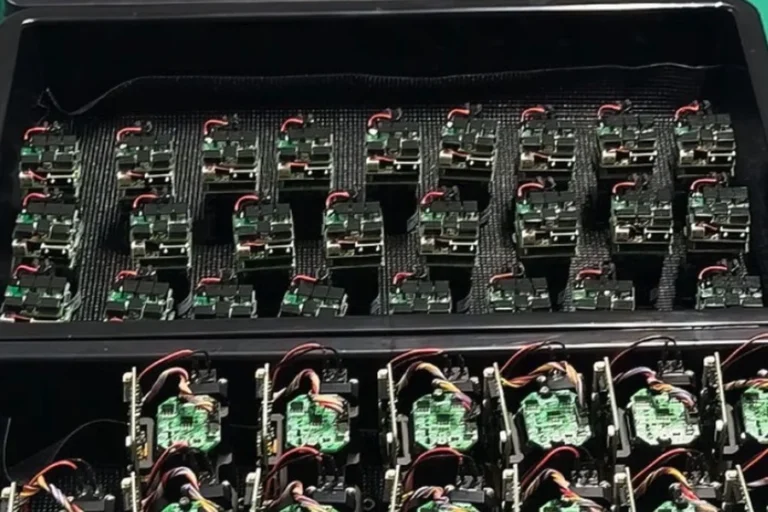
LUMEXIS entwickelt Testmethoden neben optischer, optomechanischer, elektronischer, Firmware-, thermischer und Schwachsignal-Entfernungsmessarbeit. Unser Fertigungsablauf in Taizhou umfasst kontrollierte Montage, Burn-in- oder Alterungsscreening und abschließende Leistungstests. Anwendungsentwicklung und Anpassungsunterstützung kann helfen, einen Probentest mit dem späteren Produktionstor abzugleichen; kundenspezifische und geeignete Private-Label-Programme erfordern projektspezifische Zeitpläne, während Standardprodukte innerhalb von drei Tagen versendet werden können.
Häufig gestellte Fragen
Wie viele Messwerte sollten bei jeder Entfernung aufgenommen werden?
Es gibt keine universelle Anzahl. Wählen Sie genügend wiederholte Messungen, um das erforderliche Kurzzeitverhalten mit angemessener Konfidenz für das Freigaberisiko zu schätzen. Legen Sie die Anzahl vor dem Test fest, halten Sie die Bedingungen stabil und verwenden Sie dieselbe Regel über alle Proben. Höhere Risikogrenzen, niedrige Raten gültiger Rückgaben oder Bedienerabweichungen können eine größere Studie erfordern.
Welches Ziel sollte zum Testen eines Laser-Entfernungsmessers verwendet werden?
Verwenden Sie ein stabiles Referenzziel mit dokumentierter Oberfläche, Größe, Ebenheit und Winkel, und fügen Sie dann Ziele hinzu, die für die Anwendung repräsentativ sind. Ein helles Panel mit normalem Einfall ist für Basistests nützlich, kann aber keine Leistung auf dunklen, geneigten, kleinen, transparenten, nassen oder kantennahen Zielen feststellen.
Kann ein anderer Laser-Entfernungsmesser als Referenz verwendet werden?
Nur wenn dessen Kalibrierung, Unsicherheit, Datum, Zielantwort und Betriebsbedingungen für die Akzeptanzgrenze geeignet sind. Ein zweites Gerät mit ähnlichem oder unbekanntem Fehler kann falsches Vertrauen erzeugen. Erfassen Sie das Referenzinstrument, den Kalibrierstatus, die Methode und den Unsicherheitsbeitrag.
Wie sollte die maximale Reichweite getestet werden?
Definieren Sie das Ziel, den Reflexionsgrad, die Größe, die Atmosphäre, das Umgebungslicht, die Ausrichtung, die Rate, die Regel für gültige Rückgaben und die Anzahl der Versuche. Verwenden Sie kontrollierten Zugang und das genehmigte Sicherheitsverfahren. Berichten Sie das bedingungsspezifische Ergebnis, anstatt eine gelegentliche Rückgabe in eine universelle Maximalreichweiten-Aussage umzuwandeln.
Was ist der Unterschied zwischen Abnahmeprüfung und Umweltqualifikation?
Die Abnahmeprüfung entscheidet, ob eine definierte Stichprobe oder Charge eine genehmigte Anforderung erfüllt. Die Umweltqualifikation bewertet ein Design gegen geplante Belastungen und Lebenszyklusbedingungen. Sie können Messungen gemeinsam nutzen, verwenden jedoch unterschiedliche Stichprobenpläne, Profile, Dauern, Fehlerlogik und Freigabebefugnis.
Referenzen
- Internationale Organisation für Normung, ISO 16331-1:2017 — Leistung von handgehaltenen Laserdistanzmessern.
- Nationales Institut für Standards und Technologie, Bewertung der Reichweitenleistung von Laserscannern.
- NIST/SEMATECH, Charakterisierung von Messprozessen.
- Gemeinsames Komitee für Leitfäden in der Metrologie, VIM 3 — Messpräzision.
Teilen Sie die Modulkonfiguration, den Zielsatz, das Distanzband, die Schnittstelle, die Host-Leistung, das Fenster, die Umgebung, die Aktualisierungsrate, die Hüllkurve und die vorgeschlagene Abnahmeregel über die Lumexis-Engineering-Kontaktseite. Unser Team kann prüfen, ob ein Standardmodul passt, oder den nächsten individuellen Bewertungsschritt definieren.