
Maschinelles Sehen
Maschinelle Seh-Laser: Auf das Inspektionsergebnis ausgelegt
Lumexis liefert 525 nm fasergekoppelte Laser für kontrollierte schmalbandige Beleuchtung und Laserlinien-Projektion in industriellen Maschinenvisions- und optischen Inspektionsgeräten.
Lumexis liefert 525 nm fasergekoppelte Laser für Maschinenvisions- Systeme, die eine remote gelieferte grüne Quelle für kontrollierte Beleuchtung oder Laserlinien-Projektion benötigen. Die Quelle kann hochkontrastreiche 2D-Inspektion, Profilmessung und Structured-Light-Aufgaben unterstützen, wenn sie auf Kamera, Filter, Strahlformungsoptik und Inspektionsgeometrie abgestimmt ist.
Dies ist keine Kamera oder ein komplettes Visionssystem. Es ist die optische Quellenschicht einer OEM-Lösung. Wir helfen Geräteherstellern, diese Schicht um das tatsächliche Sichtfeld, die Belichtungszeit, das Zielmaterial, den Arbeitsabstand, die Faserführung und die thermische Hülle zu definieren – denn die nominale Laserleistung allein bestimmt nicht die Bildqualität oder Messwiederholbarkeit.
Passen Sie die Quelle an die Inspektionsaufgabe an
| Inspektionsaufgabe | Empfohlener optischer Ansatz | Was das Engineering-Team zuerst definieren sollte |
|---|---|---|
| Oberflächenpräsenz, Kanten- oder Merkmalsinspektion | 525 nm schmalbandige Beleuchtung mit abgestimmtem Kammerfilter | Zielreflexion, Sichtfeld, erforderlicher Kontrast und Belichtungszeit |
| Kratzer-, Grat- und Texturerkennung | Flachwinkel- oder geformte Beleuchtung | Defektorientierung, Oberflächenrauheit, Blendung und Akzeptanzschwelle |
| Kontur- und Profilmessung | Grüne Laserlinie mit Kamera-Triangulation | Linienbreite, Arbeitsabstand, Basislinie, Scangeschwindigkeit und Kalibriervolumen |
| Spalt-, Stufen- und Höheninspektion | Strukturierte Laserlinie oder mehrere projizierte Profile | Erforderliche Tiefenwiederholbarkeit, Verdeckungsrisiko und Teilepositionstoleranz |
| Hochgeschwindigkeits-Produktionsinspektion | Faserzugestellte Quelle mit kontrollierter Strahlformung | Zykluszeit, Einschaltdauer, Trigger-Schema und thermische Stabilität |
Schnelle Auswahlregel: Beginnen Sie mit dem Merkmal, das die Kamera von ihrem Hintergrund trennen muss. Wählen Sie dann Beleuchtungsgeometrie, Wellenlänge und Filterung. Erst nach diesen Entscheidungen sollte die optische Leistung auf Linienlänge, Apertur, Belichtungszeit und Prozessgeschwindigkeit skaliert werden.
Wo eine 525 nm fasergekoppelte Quelle passt
Grünes Licht kann eine nützliche Antwort von vielen siliziumbasierten Monochromkameras liefern und starken sichtbaren Kontrast auf ausgewählten Materialien erzeugen. Es ist auch praktisch für die Einrichtung, da das projizierte Muster sichtbar ist. Der eigentliche Vorteil der Faserlieferung ist jedoch architektonisch: Das Laserpaket kann entfernt vom Inspektionskopf montiert werden, während eine flexible Faser optische Leistung zu einem kompakten Liniengenerator, Diffusor oder einer anderen Strahlformungsbaugruppe leitet.
Diese Trennung kann einem OEM-Team helfen:
- Masse und Wärme in der Nähe einer Kamera oder eines Scan-Kopfes zu reduzieren;
- die Quelle dort zu platzieren, wo Kühlung und Servicezugang einfacher sind;
- austauschbare Ausgangsoptiken für einen Punkt, eine Linie oder ein Beleuchtungsfeld zu verwenden;
- eine sauberere mechanische Grenze zwischen der Lichtquelle und der kalibrierten Bildgeometrie aufrechtzuerhalten;
- eine Quellenplattform über verwandte Inspektionsstationen zu standardisieren.
Grün ist nicht automatisch die beste Wellenlänge für jedes Teil. Pigmente, Beschichtungen, polierte Oberflächen, transluzente Materialien und die Sensorantwort der Kamera können alle das Ergebnis verändern. Probentests mit der vorgesehenen Kamera und Linse bleiben der zuverlässige Weg, um Kontrast zu bestätigen.
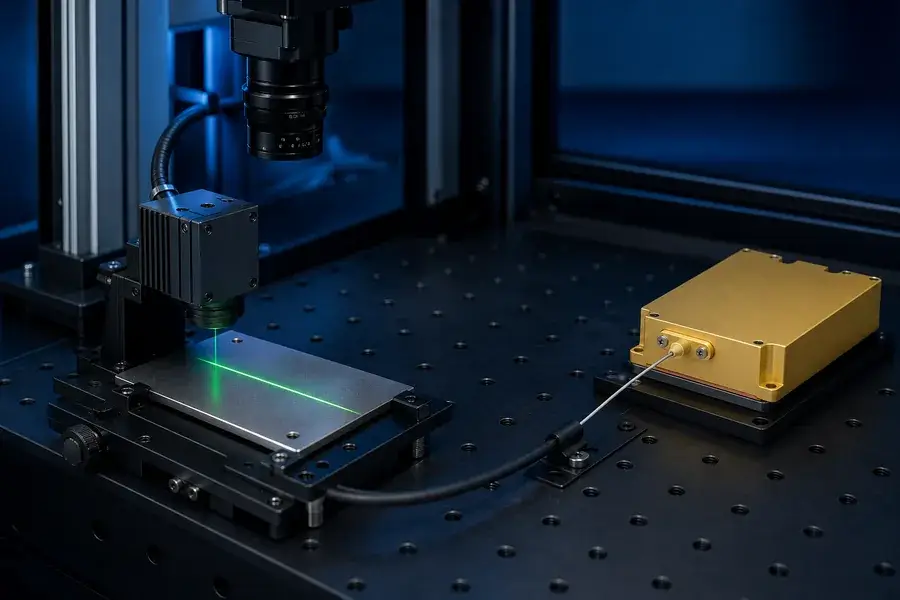
Systemarchitektur
Überprüfen Sie die vollständige optische und Messkette
Fasergekoppelte grüne Laserquelle integriert mit Strahlformung, Ziel und Kamera
Zwei gängige Systemarchitekturen
Kontrollierte schmalbandige Beleuchtung für 2D-Inspektion
Der Faserausgang wird expandiert oder diffundiert, um einen definierten Bereich zu beleuchten. Ein Filter vor der Kameralinse lässt das nützliche grüne Band durch, während er einen Teil des breitbandigen Umgebungslichts unterdrückt. Diese Architektur kann Präsenz-/Absenzprüfungen, Merkmalslokalisierung, Kantenerkennung, Oberflächeninspektion und bildbasierte Messung unterstützen.
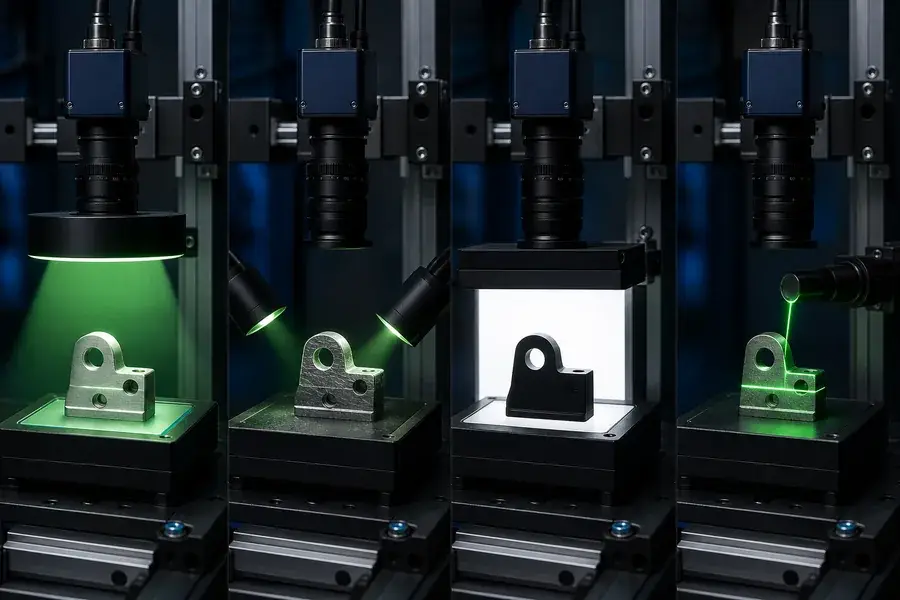
Die Beleuchtungsgeometrie bestimmt, was sichtbar wird:
- Hellfeldbeleuchtung leitet reflektiertes Licht zur Kamera und ist nützlich, wenn breite flache Bereiche hell erscheinen sollen.
- Dunkelfeldbeleuchtung verwendet Flachwinkellicht, sodass Kanten, erhabene Merkmale und einige Oberflächendefekte gegen einen dunkleren Hintergrund in die Kamera streuen.
- Diffuse Beleuchtung reduziert störende Reflexionen von gekrümmten oder glänzenden Oberflächen.
- Hintergrundbeleuchtung erzeugt eine Silhouette für Kantenlokalisierung, Lochprüfung und Dimensionsmessung. Ein fasergebundener Laser wird normalerweise nur dann in Betracht gezogen, wenn seine Quelleneigenschaften einen Mehrwert bieten; viele Hintergrundbeleuchtungsaufgaben werden besser von einer herkömmlichen Flächenleuchte gelöst.
Messprinzip
Verbinden Sie die optische Messung mit der Systemgeometrie
Hellfeld-, Dunkelfeld-, Hintergrundbeleuchtungs- und Laserlinien-Maschinenvisionsgeometrien
2. Laserlinienprojektion für 3D-Profilmessung
Bei der Lasertriangulation projiziert eine Ausgangsoptik eine Linie auf das Objekt. Eine Kamera beobachtet diese Linie aus einem anderen Winkel. Änderungen der Oberflächenhöhe verschieben die Linie an eine andere Position auf dem Kamerasensor; das kalibrierte System wandelt diese Sensorposition in einen Höhen- oder Profilwert um.
Die Quelle trägt die projizierte Linie bei, aber die Tiefenleistung wird durch die vollständige Geometrie bestimmt. Basislinie, Kamerawinkel, Objektiv, Sensorabtastung, Linienbreite, Oberflächenstreuung, Belichtung und Kalibrierung interagieren alle. Eine hellere Linie kann das Signal bei kurzer Belichtung verbessern, kann aber schlechte Geometrie, Sättigung, Verdeckung oder einen instabilen mechanischen Rahmen nicht korrigieren.
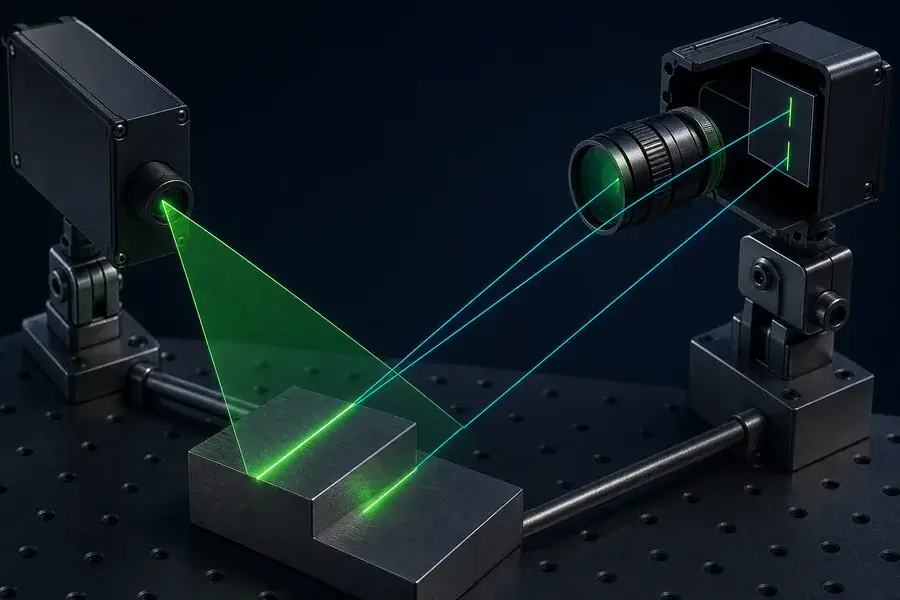
Messprinzip
Verbinden Sie die optische Messung mit der Systemgeometrie
Konzeptionelle Lasertriangulationsgeometrie mit einer grünen projizierten Linie und Kamerabeobachtungspfaden
Die optische Kette: Quellenleistung ist nur der Ausgangspunkt
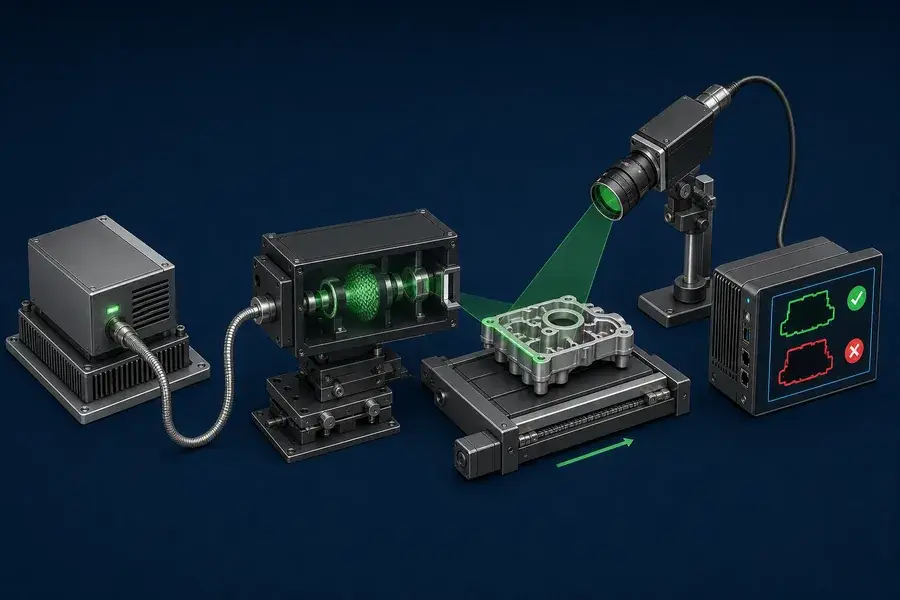
Ein Inspektionssystem sollte vom Faserausgang bis zu den Bilddaten bewertet werden:
- 525-nm-Laserquelle — legt optische Leistung, spektrales Verhalten, Betriebsmodus und elektrische/thermische Anforderungen fest.
- Faserzuführung — definiert Kerngröße, numerische Apertur, Steckverbinder oder Abschluss, Verlegungsgrenzen und Kopplung an nachgelagerte Optiken.
- Strahlformung — formt einen Punkt, eine Linie oder ein Feld und steuert Linienlänge, -dicke, -divergenz und -gleichmäßigkeit.
- Bauteilinteraktion — Reflexionsgrad, Farbe, Textur, Neigung und Kontamination bestimmen, wie viel nutzbares Licht die Kamera erreicht.
- Abbildungsoptik und Filter official22. — Blendenöffnung, Sichtfeld, Fokus und Filtertransmission bestimmen das Signal und den Hintergrund, die den Sensor erreichen.
- Kamera und Belichtung — Quanteneffizienz, Pixelgröße, Verstärkung, Verschlusszeit und Zeilenrate bestimmen das erfasste Bild.
- Kalibrierung und Verarbeitung — wandelt Kontrast oder projizierte Linienposition in ein Bestanden/Nicht bestanden-Ergebnis oder eine Messung um.
Systemarchitektur
Überprüfen Sie die vollständige optische und Messkette
Optische Kette von der 525-nm-Quelle durch Faser, Strahlformung, Werkstück und gefilterte Kamera
Parameter, die in die Quellenspezifikation gehören
Wellenlänge und Wellenlängentoleranz
Spezifizieren Sie die Quellenwellenlänge zusammen mit dem Kammerfilter und der Sensorantwort. Ein Schmalbandfilter kann das Verhältnis von nutzbarer Beleuchtung zum Umgebungshintergrund verbessern, aber der Filter muss das tatsächliche Quellenspektrum über die Betriebstemperatur übertragen. Interferenzfilter verschieben ihr Durchlassband auch mit dem Einfallswinkel, was bei Weitwinkelobjektiven und großen Sichtfeldern relevant ist.
Gelieferte Leistung—nicht nur Quellenbewertung
Definieren Sie, wo die Leistung gemessen wird: am Modulausgang, am Faserende oder am Werkstück nach den Strahlformungsoptiken. Übertragungsverluste, Linienlänge, Arbeitsabstand und Apertur können einen großen Unterschied zwischen Quellenleistung und nutzbarer Bestrahlungsstärke erzeugen. Der korrekte Wert ist die minimale stabile Leistung, die das erforderliche Kamerasignal erreicht, ohne Highlights zu beschneiden oder das Ziel unnötig zu erhitzen.
Faserkern und numerische Apertur
Der Faserkern beeinflusst Étendue, Ausgangspunktcharakteristik und Kompatibilität mit Liniengeneratoren oder Homogenisatoren. Die numerische Apertur definiert den Ausgangskegel, den nachgelagerte Optiken akzeptieren müssen. Diese Parameter sollten mit der vollständigen Ausgangsoptik ausgewählt werden, nicht als austauschbare Steckverbinderdetails behandelt.
Ausgangsabschluss und Faserverlegung
Der Steckverbinder, die Ferrule, die Pigtail-Länge, das Biegemanagement und die Zugentlastung haben direkte mechanische Konsequenzen. Der Inspektionskopf sollte die Faser vor wiederholtem starkem Biegen, Kontamination und unbeabsichtigter Belastung schützen. Wenn die Faser Teil einer beweglichen Achse ist, sollten Verlegung und Lebensdauertests das reale Bewegungsprofil darstellen.
Räumliche Gleichmäßigkeit und Linienqualität
Für Flächenbeleuchtung bestätigen Sie die Gleichmäßigkeit über das Kamerasichtfeld, nicht an einem Punkt. Für Triangulation definieren Sie Linienbreite, Geradheit, Intensitätsverteilung und Fokus über die gesamte Messbreite. Eine schmale zentrale Linie, die an den Enden breiter wird oder sich krümmt, kann das nutzbare Kalibriervolumen begrenzen.
Zeitliche Stabilität und Steuerung
Bestätigen Sie, ob das System kontinuierlich oder in einem getriggerten Zyklus arbeitet. Kameraexposition und Laser-Timing müssen koordiniert werden, wenn die Quelle moduliert ist. Integrieren Sie Aufwärmverhalten, kurzfristige Schwankungen und langfristige Drift in die Validierung, wo der Algorithmus von einer stabilen Intensitätsschwelle abhängt.
Thermische Schnittstelle
Elektrischer Eingang, der nicht in optische Ausgabe umgewandelt wird, wird zu Wärme. Die Ausrüstung muss eine geeignete Montagefläche, einen Wärmeflusspfad und eine Temperaturüberwachungsstrategie bieten. Optische Ausrichtung, Ausgangspegel und Lebensdauer können alle durch Betrieb außerhalb der vereinbarten thermischen Bedingungen beeinträchtigt werden.
Umgang mit Kontrast, Blendung und Speckle
Maschinenvision ist ein Kontrast-Engineering-Problem. Das beste optische Setup lässt das interessierende Merkmal stark verändern, während normale Variation im Rest des Bildes so wenig wie möglich ändert.
Kombinieren Sie grüne Beleuchtung mit dem Zielmaterial
Ein Objekt, das Grün stark reflektiert, kann unter 525-nm-Beleuchtung hell erscheinen; ein Material, das es absorbiert, kann dunkler erscheinen. Dies kann helfen, farbige Merkmale zu trennen, aber echte Beschichtungen verhalten sich selten wie ideale Farbkarten. Testen Sie Produktionsproben, einschließlich akzeptabler Farbvariation, Kontamination und Alterung.
Verwenden Sie Filterung als Systemkomponente
Ein grüner Bandpassfilter kann breitbandiges Fabriklicht reduzieren, das die Kamera erreicht. Seine Mittenwellenlänge, Bandbreite, Spitzentransmission, Sperrbereich und Winkelempfindlichkeit sollten auf Laser, Objektiv und Sichtfeld abgestimmt sein. Filterung verbessert die optische Selektivität; sie entfernt keine Blendung, die durch die Inspektionsgeometrie erzeugt wird.
Steuern Sie spiegelnde Reflexionen
Polierter Metall- und Glanzbeschichtungen können eine konzentrierte Reflexion in die Kamera senden und Pixel sättigen. Ändern Sie zuerst den Beleuchtungs- oder Kamerawinkel. Diffusion und Polarisation können bei geeigneten Geometrien helfen, aber jede fügt Übertragungsverluste hinzu und muss gegen die Zielfläche geprüft werden.
Behandle Speckle als Messrauschquelle
Laserbeleuchtung auf rauen Oberflächen kann körnige Intensitätsschwankungen erzeugen. Der Ausgang von Multimode-Fasern kann ebenfalls ein modenabhängiges Muster zeigen. Abhängig von Belichtungszeit und räumlicher Auflösung können Abhilfemaßnahmen einen bewegten Diffusor, kontrollierte Modenmischung, optische Mittelung, Polarisationsdiversität oder algorithmische Mittelung umfassen. Die Methode muss bei der tatsächlichen Kamera-Belichtungszeit und Scangeschwindigkeit validiert werden; ein Gerät, das bei langer Belichtung gut mittelt, kann einem schnellen Zeilenscan-Prozess möglicherweise nicht helfen.
Lumexis 525-nm-Quellenbereich zur Evaluierung
Die folgenden veröffentlichten Modelle bieten Ausgangsleistungsklassen für die OEM-Diskussion. Der endgültige Faserkerndurchmesser, die numerische Apertur, der Ausgangsabschluss, der elektrische Treiber und das Gehäuse sollten gegen die auftragsspezifische Spezifikation bestätigt werden.
| Modell | Veröffentlichte optische Leistung | Typische Evaluierungsposition |
|---|---|---|
| 525-LXGX0003 | 3,2 W | Kompakte oder optische Evaluierung mit geringerem Durchsatz |
| 525-LXGX0004 | 4 W | Kontrollierte Beleuchtungs- und Linienprojektionsversuche |
| 525-LXGX0005 | 5 W | Höhere Bestrahlungsstärke oder längere projizierte Muster |
| 525-LXGX0015 | 15 W | Hochdurchsatz-OEM-Inspektionsentwicklung |
| 525-LXGX0020 | 20 W | Größere Felder oder anspruchsvolle optische Verlustbudgets |
| 525-LXGX0035 | 35 W | Hochleistungsquellenintegration mit dediziertem thermischem Design |
| 525-LXGX0070 | 70 W | Spezialisierte Hochleistungs-OEM-Optikplattformen |
Diese Zeilen sind keine direkte Empfehlung, dass mehr Leistung bessere Inspektionen erzeugt. Für viele Kamerasysteme ist optische Dämpfung oder ein Modell mit geringerer Leistung dem Betrieb nahe der Sättigung vorzuziehen. Die Auswahl beginnt mit der am Ziel erforderlichen Bestrahlungsstärke und arbeitet rückwärts durch die optischen Verluste.
Integrationsworkflow für OEM-Geräte
Schritt 1: Die Messung definieren
Geben Sie den kleinsten Defekt oder die kleinste Dimensionsänderung, das Sichtfeld, den Arbeitsabstand, die Zykluszeit und die akzeptable Wiederholbarkeit an. Für eine Laserlinie geben Sie die erforderliche Linienlänge und den Tiefenbereich an.
Schritt 2: Repräsentative Proben charakterisieren
Verwenden Sie echte Teile an den Grenzen akzeptabler Oberflächenbeschaffenheit, Farbe, Neigung und Kontamination. Fügen Sie Fehlerproben hinzu, die das System erkennen muss. Ein visuell ansprechendes Bild ist nicht ausreichend; die gewählte Konfiguration muss die Entscheidungsklassen des Algorithmus trennen.
Schritt 3: Geometrie, Kamera und Filter auswählen
Wählen Sie den Beleuchtungswinkel und den Bildaufnahmewinkel, bevor Sie die Quellenleistung finalisieren. Bestätigen Sie die Sensorantwort nahe 525 nm und prüfen Sie, ob der Filter die Quelle über ihren erwarteten spektralen und winkligen Bereich überträgt.
Schritt 4: Faser und Ausgangsoptik spezifizieren
Übersetzen Sie das Sichtfeld und den Arbeitsabstand in Linien- oder Feldanforderungen. Passen Sie dann Faserkerndurchmesser und numerische Apertur an die Strahlformungsoptik an. Berücksichtigen Sie mechanische Hülle, Faserausgangsrichtung und Servicezugang.
Schritt 5: Leistungs- und Wärmebudget abschließen
Messen Sie das nutzbare Signal bei der erforderlichen Belichtung. Berücksichtigen Sie Faser- und Optikverluste, erwartete Kontaminationsmarge sowie etwaige Diffusor- oder Polarisationsverluste. Gestalten Sie die Wärmeabfuhr um den ausgewählten Betriebspunkt und das Tastverhältnis.
Schritt 6: Wiederholbarkeit validieren
Testen Sie Kaltstart, Warmbetrieb, Umgebungslichtschwankungen, Produktionsgeschwindigkeit, Teilepositionstoleranz und das vorgesehene Wartungsintervall. Für Messsysteme wiederholen Sie Kalibrierungsprüfungen nach thermischer Zyklierung und mechanischen Eingriffen.
Informationen, die für eine Konfigurationsprüfung zu senden sind
Um einen praktischen 525-nm-fasergekoppelten Laser-Ausgangspunkt zu empfehlen, senden Sie:
- Inspektionsart: 2D-Beleuchtung, Linienprojektion oder strukturiertes Muster;
- Zielmaterial, Beschichtung, Farbe und Oberflächenbeschaffenheit;
- Kameramodell, Sensortyp, Objektiv und Belichtungszeit;
- Sichtfeld, Arbeitsabstand und erforderliche Linien- oder Punktabmessungen;
- Förderband- oder Scangeschwindigkeit und Tastverhältnis;
- Erforderliche Leistung am Werkstück, falls bereits gemessen;
- Bevorzugter Faserkerndurchmesser, numerische Apertur, Steckverbinder und Länge;
- Modulraum, Kühlmethode und Umgebungstemperaturbereich;
- Elektrische Steuerungs-, Überwachungs- und Triggeranforderungen;
- Jährliche Stückzahl und Prototypenzeitplan.
Mit diesen Eingaben können wir die Quelle, die Faserschnittstelle und die Betriebsbedingungen als ein Integrationsproblem prüfen, anstatt eine Wattzahl isoliert zu zitieren.
Häufig gestellte Fragen
Warum 525 nm für die Maschinenvision verwenden?
525 nm bietet sichtbare grüne Beleuchtung, die gut mit vielen siliziumbasierten Monochromkameras und ausgewählten Zielmaterialien funktionieren kann. Sie unterstützt auch eine gut sichtbare Laserlinien-Einrichtung. Die Eignung hängt weiterhin von Sensorantwort, Oberflächenreflexion, Filtern und Inspektionsgeometrie ab, daher sind Probentests erforderlich.
Ist ein Laser mit höherer Leistung immer besser für eine schnellere Inspektionslinie?
Nein. Mehr gelieferte Leistung kann eine kürzere Belichtungszeit oder eine längere projizierte Linie unterstützen, aber übermäßige Bestrahlungsstärke kann die Kamera sättigen und den nutzbaren Kontrast verringern. Kamera-Blende, Verstärkung, Filtertransmission, Strahlformung und Zielreflexion müssen gemeinsam berücksichtigt werden.
Kann der Faserausgang direkt an ein Kamerasystem angeschlossen werden?
Normalerweise speist der Faserausgang strahlformende Optiken wie einen Liniengenerator, Kollimator, Diffusor oder Homogenisator. Diese Optiken definieren die Beleuchtung, die dem Objekt präsentiert wird. Ihre Eingangsakzeptanz muss mit dem Faserkern und der numerischen Apertur übereinstimmen.
Entfernt ein Schmalbandfilter alle Probleme mit Umgebungslicht?
Nein. Es kann Licht außerhalb seines Durchlassbereichs unterdrücken, aber Sonnenlicht oder Fabrikbeleuchtung mit Energie innerhalb des Bandes kann verbleiben. Weitwinkelstrahlen können auch das Durchlassband eines Interferenzfilters verschieben. Optische Abschirmung, stabile Belichtung und gute Geometrie sind weiterhin wichtig.
Was bestimmt die Tiefengenauigkeit bei der Laser-Triangulation?
Die vollständig kalibrierte Geometrie: Kamera- und Projektorwinkel, Basislinie, Objektiv, Sensorabtastung, projizierte Linienbreite, Oberflächenantwort, Signalqualität und mechanische Stabilität. Der Laser ist eine ermöglichende Quelle, keine unabhängige Genauigkeitsspezifikation.
Kann eine Quelle mehrere Inspektionsköpfe unterstützen?
Mit einem konstruierten Splitter und ausreichendem optischen Budget mag es möglich sein, aber das Aufteilen verändert die gelieferte Leistung, die Gleichmäßigkeit, die Steckverbinderanzahl und das Ausfallverhalten. Jeder Kanal sollte am Werkstück gemessen werden, und die Architektur sollte auf Wartbarkeit überprüft werden.
Bauen Sie die optische Quelle um das Inspektionsergebnis herum auf
Senden Sie uns die Zielproben, Kameradetails, Geometrie und Zykluszeitanforderung. Lumexis hilft, diese Eingaben auf eine 525-nm-Quellenleistungsklasse, Faserschnittstelle, Ausgangsoptikkonzept und thermischen Integrationsplan für Prototypvalidierung und skalierbare OEM-Versorgung abzubilden.
Lumexis — Präzisionslaserquellen, entwickelt für die reale Welt.