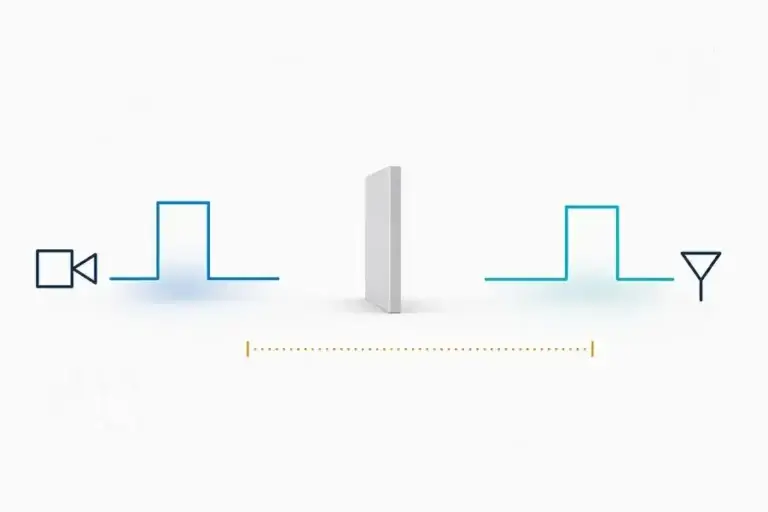
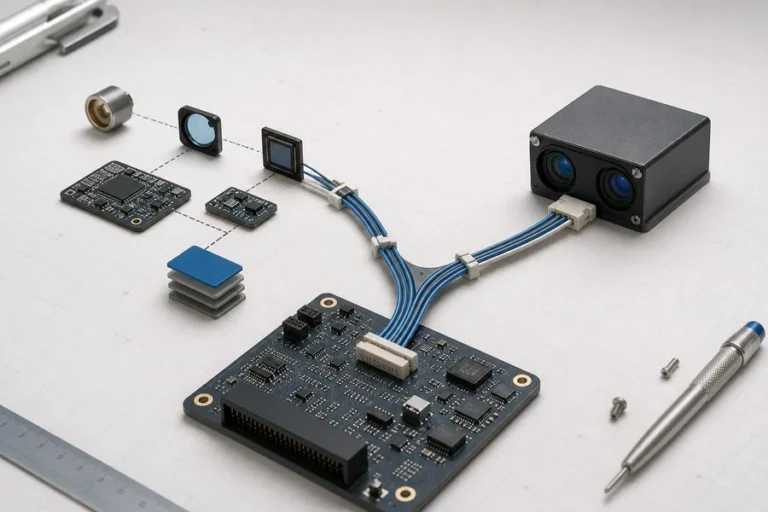
Ein Laser-Entfernungsmesser-Modul kann auf einer offenen Bank saubere Entfernungsdaten liefern und im Host trotzdem unzuverlässig werden. Ein Fenster beschneidet den Empfangspfad, ein Kabel zieht an der Halterung, eine Stromschiene bricht während einer Messung ein, oder die Firmware behandelt eine alte Antwort als neue. Das sind Integrationsfehler, keine isolierten Komponentenfehler.
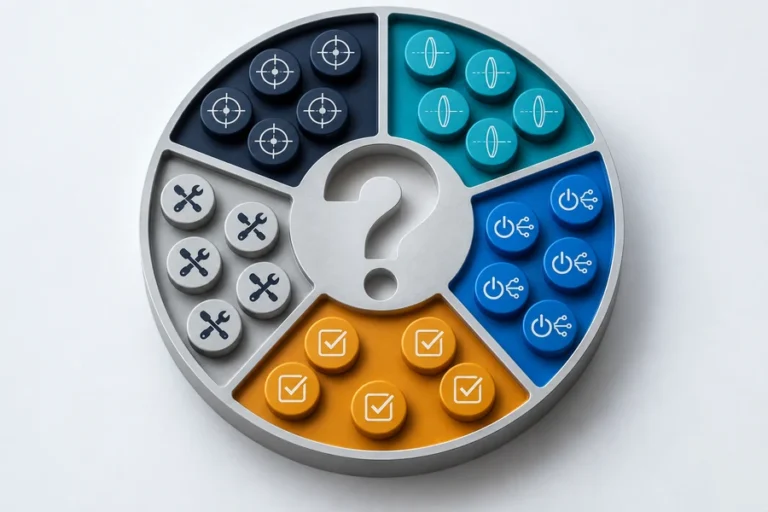
Integration von Laser-Entfernungsmesser-Modulen funktioniert, wenn der OEM neun Design-Gates kontrolliert: die Zielanforderung, den optischen Pfad, das mechanische Datum, den thermischen Pfad, die Stromschiene, die elektrische Verbindung, den Firmware-Vertrag, die Systemverifikation und die Produktionsübergabe. Jedes Gate benötigt einen Verantwortlichen, eine definierte Konfiguration und objektive Nachweise, bevor das Design weitergeführt wird.
Beginnen Sie mit einem Schnittstellenvertrag, nicht mit einer Teilenummer
Das erste Integrationsdokument sollte beschreiben, was die Grenze zwischen dem Modul und dem Host überschreitet. Diese Grenze ist breiter als ein Steckverbinder. Die Produktintegrationsrichtlinie der NASA behandelt mechanische, thermische, elektrische, datenbezogene und logische Wechselwirkungen als Schnittstellen, einschließlich der Anforderungen an Montage, Wartung und Prüfung. Dieselbe Systemlogik gilt für einen eingebetteten Entfernungskanal.
Schreiben Sie die Host-Anforderung, bevor Sie ein Modul auswählen oder festschreiben. Wenn das Team noch Architekturen vergleicht, verwenden Sie unseren Auswahlrahmen für Laser-Entfernungsmesser-Module um Anwendungsanforderungen von Prospektwerten zu trennen. Verwenden Sie dann die aktuelle Leitfaden zum Datenblatt für Laser-Entfernungsmessermodule um jede Lieferantenzeile in eine Bedingung, Methode und Integrationsentscheidung umzuwandeln.
| Design-Gate | Vor dem Detaildesign einfrieren | Erforderliche Nachweise zum Bestehen |
|---|---|---|
| Ziel und Entscheidung | Zielklasse, Entfernungsbänder, Szenenbedingungen, Kadenz, Erfolgsregel | Schriftliche Anwendungsfälle und Abnahmefälle |
| Optischer Pfad | Fenster, freie Aperturen, Divergenz, Empfängerfeld, Kontrollen für Streurückkehr | Strahl-/Freiraumprüfung und Test im geschlossenen System |
| Mechanisches Datum | Montagereferenzen, Toleranzkette, Drehmoment, Kabelzug, Servicezugang | Zeichnungsprüfung, Passungsprüfung und Wiederholbarkeitsprüfung |
| Thermischer Pfad | Wärmequelle, leitender Pfad, Aufwärmzustand, Ausrichtungsdrift-Budget | Thermische Analyse und funktionale Nachweise bei Hitze/Kälte |
| Stromschiene | Eingangsbereich, dynamischer Bedarf, Start, Erdung, Fehlerverhalten | Schienenerfassung unter dem realen Messzyklus |
| Elektrische Verbindung | Logikpegel, Transceiver, Kabel, Rückweg, Abschluss | Verbindungstest im endgültigen Kabel und in der Rauschumgebung |
| Firmware-Vertrag | Befehle, Timing, Gültigkeit, Wiederholungen, Diagnose, Versionierung | Protokolltests einschließlich Fehler- und Veraltete-Daten-Fällen |
| Systemverifikation | Anforderungs-IDs, Methoden, Konfigurationen, Bestehenskriterien | Anforderungs-zu-Nachweis-Matrix und Testaufzeichnungen |
| Produktionsübergabe | Kontrollierte Dateien, Vorrichtungen, Referenzeinheiten, Protokolle, Änderungsregeln | Wiederholbarer Build und End-of-Line-Freigabepaket |
Die Tabelle ist keine Sequenz, die ein Ingenieur allein abschließt. Sie ist ein Vertrag zwischen optischen, mechanischen, elektrischen, Firmware-, Validierungs-, Fertigungs- und Lieferantenteams. Eine ungelöste Annahme in einem Gate sollte sichtbar bleiben, weil sie eine Entscheidung an anderer Stelle ungültig machen kann.
Gate 1: Definieren Sie das Ziel und die Entscheidung, die der Host treffen muss
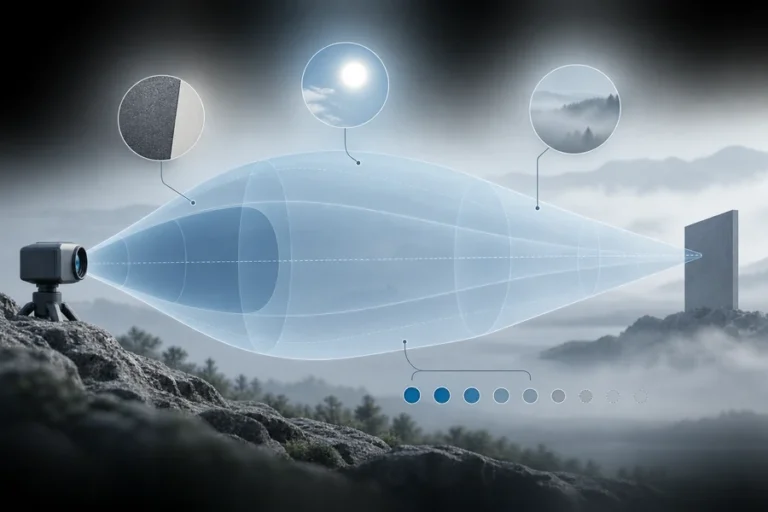
Beginnen Sie nicht mit “wir brauchen ein 5-km-Modul.” Beginnen Sie mit dem Ziel und dem, was der Host darüber entscheiden muss. Erfassen Sie die ungefähre Größe und Oberfläche des Ziels, minimale und normale Entfernung, maximal erforderliche Entfernung, erwarteten Hintergrund, Sichtbarkeit, Plattformbewegung, Aktualisierungsrate und die Konsequenz einer verpassten oder mehrdeutigen Rückkehr.
Definieren Sie auch, was als gültiges Ergebnis zählt. Benötigt der Host eine bestätigte Entfernung, kontinuierliche Aktualisierungen, eine erste oder letzte Rückkehr oder einen expliziten Keine-Rückkehr-Zustand? Wie alt darf ein Ergebnis sein, bevor der Host es ablehnt? Eine technisch korrekte Entfernung kann trotzdem unbrauchbar sein, wenn sie zu spät ankommt, zum falschen Ausrichtungszustand gehört oder eine Konfidenz- oder Fehleranzeige fehlt.
Dieses Zielmodell wird zur gemeinsamen Eingabe für Modulauswahl, Strahlgeometrie, Empfängerverhalten, Firmware und Validierung. Es verhindert auch, dass eine Maximalreichweitenangabe, die an einem Ziel unter einer Bedingung gemessen wurde, zu einer unbedingten Systemanforderung wird. Unser Leitfaden zu maximale Reichweite von Laser-Entfernungsmessern erklärt, warum Ziel, Apertur, Atmosphäre, Ausrichtung, Hintergrund und Abnahmelogik gekoppelt bleiben.
Gates 2–4: Optik, Mechanik und Wärme als einen Stapel kontrollieren
Der Entfernungsmesser blickt nicht durch eine abstrakte Öffnung. Er blickt durch ein Fenster, eine Apertur, eine Dichtung, eine Blende und eine Toleranzkette, die zum Host gehören. Prüfen Sie den gesendeten Strahl und den Empfängerakzeptanzbereich über die Fertigungstoleranz hinweg, nicht nur entlang ihrer Nennmittellinien.
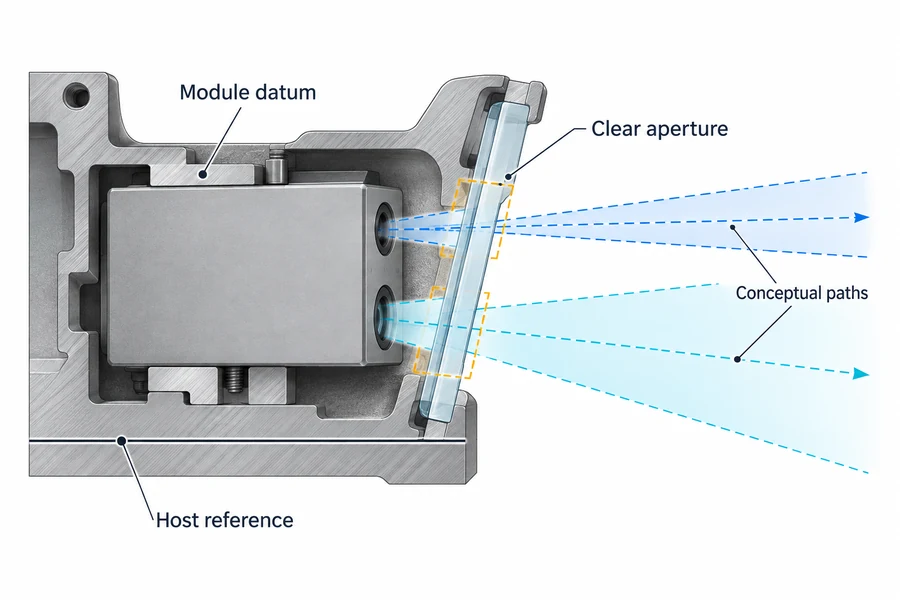
Behandeln Sie das Frontfenster als optische Komponente
Bestätigen Sie Transmission über die tatsächlichen Quellen- und Empfängerbänder, Beschichtungsverhalten bei den vorgesehenen Einfallswinkeln, freie Apertur, Keil oder Neigung, Oberflächenqualität, Kontaminationsbelastung und wie interne Reflexionen vom Empfänger ferngehalten werden. Ein Materialname allein beantwortet diese Fragen nicht. Fenstermontagespannung und Dichtungsgeometrie können auch die optische Beziehung nach der Montage verändern.
Lassen Sie um beide Pfade herum Spielraum für Teile-, Halterungs- und Montageabweichungen. Ein Fensterrahmen, eine Klebstoffraupe, ein Schraubenkopf, ein Kabel oder eine benachbarte Optik kann im CAD außerhalb des nominellen Strahls liegen und dennoch in die reale Freiraumhülle eintreten. Zu den Fehlermodi des Rückwegs und der Diagnosereihenfolge siehe unseren Leitfaden zu Diese Effekte interagieren, sodass eine einzelne Korrektur basierend auf einem Ziel selten ausreicht. Bauen Sie eine Testmatrix auf, die die Zieltypen, Entfernungsbänder, Temperaturen und Gehäusezustände abdeckt, die für das fertige Instrument relevant sind. Wenn das Produkt ein Schutzfenster verwendet, beziehen Sie es von Anfang an ein; unser Leitfaden zu.
Boresight aus expliziten Bezügen aufbauen
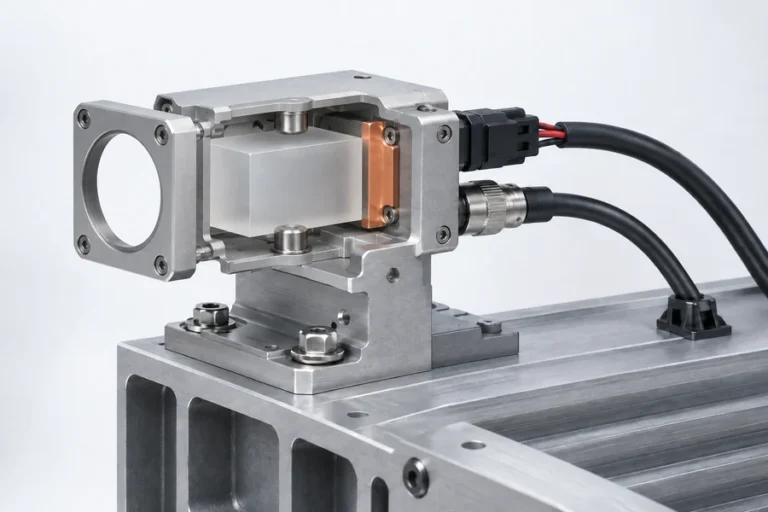
Wählen Sie die maßgebliche Host-Referenz: einen mechanischen Bezug, eine Referenz der Abbildungsachse oder eine andere kalibrierte Sichtlinie. Definieren Sie dann, wie der Modulbezug, das Fenster, die Halterung, das Gehäuse und jeder benachbarte Sensor dazu in Beziehung stehen. Die Halterung sollte wiederholbar sitzen, ohne Kabelkraft oder Befestigungsverformung als Ausrichtungsmethode zu verwenden.
Dokumentieren Sie die Drehmomentreihenfolge, zulässige Beilagen oder Einstellungen, die Aushärtungsbedingung des Klebstoffs, falls zutreffend, und den Prozess zur Entnahme im Service. Die Ausrichtung sollte nach der Endmontage und in einem realistischen Betriebszustand geprüft werden. Eine kalte Prüfung auf dem Prüfstand kann nicht jede Verschiebung aufdecken, die durch Gehäusevorspannung, Kabeldehnung oder das Temperaturfeld im warmen Zustand verursacht wird.
Geben Sie der Wärme einen bewussten Weg
Ein kompaktes Modul kann Wärme hauptsächlich über eine Montagefläche abführen. Wenn dieser Kontakt klein, uneben, durch eine Oberflächenbehandlung isoliert oder durch eine weiche Halterung unterbrochen ist, kann sich die Innentemperatur ändern, selbst wenn die Umgebungstemperatur unverändert bleibt. Definieren Sie den leitfähigen Pfad vom Modul zur Halterung, von der Halterung zum Chassis und vom Chassis zur externen Umgebung.
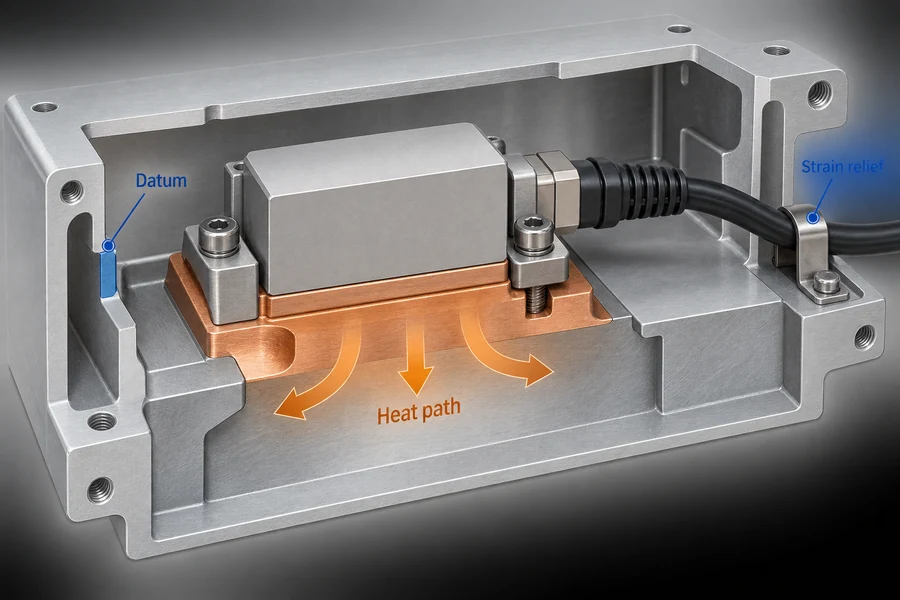
Thermische Auslegung und Boresight gehören in dieselbe Überprüfung. Materialien dehnen sich aus, Fügungen setzen sich, und nahegelegene Wärmequellen erzeugen Gradienten. Verifizieren Sie Entfernungsmessung und Ausrichtung nach dem Aufwärmen, über den vorgesehenen Betriebsbereich und nach den relevanten mechanischen Belastungen. Gehen Sie nicht davon aus, dass das Überleben bei einer Temperaturextremwert auch die Messleistung dort beweist.
Gate 5: Die Stromschiene unter einem realen Messzyklus qualifizieren
Ein nomineller Versorgungswert ist nur der Ausgangspunkt. Fordern Sie den zulässigen Eingangsbereich, die Startsequenz, das Einschaltstromverhalten, den Spitzen- und Durchschnittsbedarf, das Puls- oder Burst-Timing, das Unterspannungsverhalten, die Fehlererholung und die Erdungserwartungen an. Messen Sie diese Verhaltensweisen mit dem tatsächlichen Kabel, Steckverbinder, Regler und den Host-Lasten.
Dynamische Tests sind wichtig, weil eine Versorgung an einem Multimeter korrekt aussehen kann, während sie während einer Messung einen kurzen Einbruch, Überschwinger oder Klingelvorgang zeigt. Die Anleitung von Analog Devices zu Leitung- und Lasttransiententests erklärt, wie abrupte Laständerungen Regelungs- und Erholungsverhalten aufdecken, die stationäre Prüfungen übersehen. Erfassen Sie die Schiene am Moduleingang, während Sie den realen Betriebstakt vorgeben, und wiederholen Sie dies mit anderen aktiven, rauschbehafteten Host-Lasten.
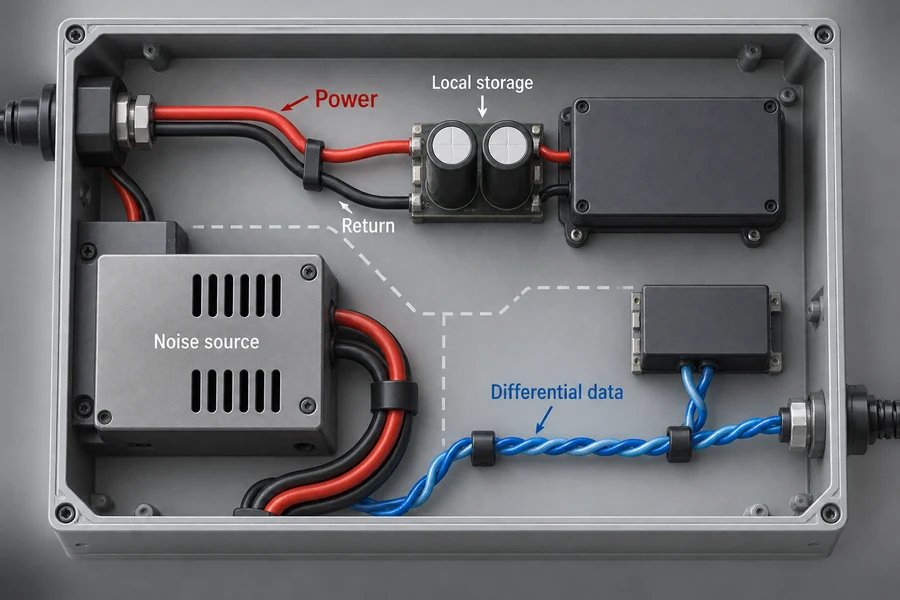
Platzieren Sie lokale Energiespeicherung und Filterung basierend auf einem gemessenen Impedanz- und Transientenbedarf, nicht aufgrund eines kopierten Kondensatorwerts. Halten Sie Hochstrom-Schaltschleifen und Motor- oder Aktorverkabelung von empfindlichen Rückleitungen und Kommunikationspfaden fern. Definieren Sie, wo Chassis-, Leistungs- und Signalrückleitungen zusammentreffen; ein unbeschriftetes Masse-Symbol ist kein Erdungskonzept.
Gates 6–7: Die elektrische Verbindung und den Firmware-Vertrag definieren
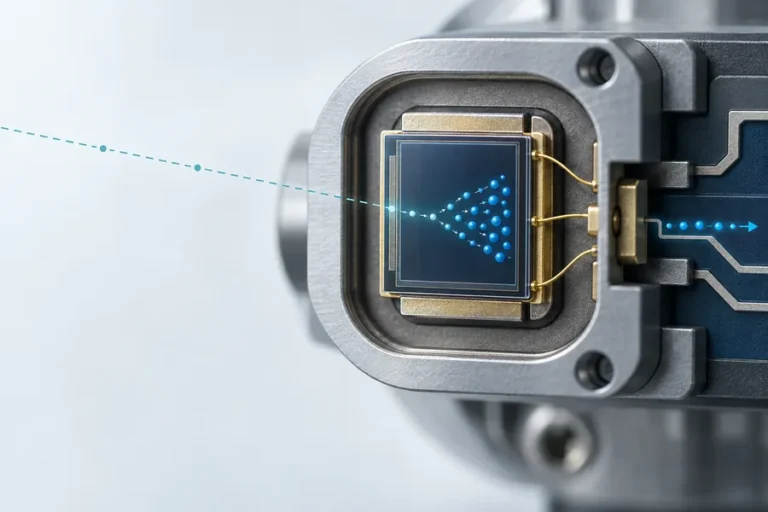
“UART”, “TTL” oder “RS-422” spezifiziert eine Schnittstelle nicht vollständig. Die elektrische Schicht benötigt Spannungspegel, Polarität, Kabeltyp und -länge, Steckverbinder und Pinbelegung, Schirmungs-/Rückleitungsstrategie, Transceiver-Verhalten, Abschluss wenn erforderlich und Schutz gegen erwartete Transienten. Die Datenschicht benötigt Baudrate, Rahmung, Byte-Reihenfolge, Befehle, Prüfsummen, Antwort-Timing, Diagnose und Versionsregeln.
Die RS-422-Übersicht von Texas Instruments zeigt, warum Datenrate, Kabellänge, Anstiegszeit und Abschluss zusammen betrachtet werden müssen. Eine kurze interne Verbindung auf Logikpegel und ein langes Differenzkabel lösen unterschiedliche Systemprobleme. Der praktische Vergleich in unserem Leitfaden zur Schnittstelle von Laserentfernungsmesser-Modulen kann dem Team helfen, die physische Schicht zu wählen, aber die endgültige Implementierung benötigt dennoch kabel- und hostspezifische Verifikation.
Die Firmware muss den Messzustand eindeutig machen. Definieren Sie, wer den Trigger besitzt, ob eine Antwort synchron oder in eine Warteschlange gestellt ist, wann eine zurückgegebene Entfernung gültig wird, wie sie der Host-Zeit oder dem Ausrichtungszustand zugeordnet wird und was nach Timeout, Prüfsummenfehler, Überlauf, Sättigung oder keiner Rückgabe geschieht. Der Host sollte niemals “keine neue Messung” mit einer gültigen Null verwechseln oder stillschweigend veraltete Daten wiederverwenden.
Testen Sie Fehlerverhalten genauso aggressiv wie den Normalpfad. Entfernen oder beschädigen Sie einen Frame, verzögern Sie eine Antwort, unterbrechen Sie die Stromversorgung, fordern Sie Messungen schneller als zulässig an und starten Sie eine Seite der Verbindung neu. Erholungsregeln müssen deterministisch und protokolliert sein. Frieren Sie die Protokollrevision und die kompatible Firmware-Matrix ein, bevor Validierungsnachweise gesammelt werden.
Gate 8: Das Modul, den integrierten Host und die endgültige Verwendung separat verifizieren
Ein bestandener Modultest verifiziert nicht das Gehäuse, und ein geschlossener Prüfstandstest validiert nicht den endgültigen Anwendungsfall. Erstellen Sie eine Anforderungs-Nachweis-Matrix, die jede Anforderung, den verantwortlichen Eigentümer, die Verifikationsmethode, den Prüfling, die Konfiguration, das Verfahren, das Ergebnis und die Freigabe identifiziert. Die Systemtechnik-Anleitung der NASA trennt Analyse, Inspektion, Demonstration und Test und führt die Verifikation von Elementen niedrigerer Ebene bis zur vollständigen Systemintegration.
Verwenden Sie mindestens vier Nachweisebenen, wo das Projektrisiko sie rechtfertigt:
- Modul-Baseline: Kommunikation, grundlegende Entfernungsmessung, Stromprofil und vom Lieferanten definierte Prüfungen auf einem kontrollierten Prüfstand.
- Integrierter Host: der endgültige Leistungspfad, Kabel, Steckverbinder, Halterung, Fenster, Gehäuse, Firmware und benachbarte Elektronik.
- Umwelt- und Wechselwirkungszustände: Temperatur, Vibration oder Bewegung, Kontaminationszustand, Hintergrundlicht, Zielvariation und andere definierte Host-Lasten.
- End-to-End-Nutzung: repräsentative Ziele, Entfernungen, Taktung, Bediener- oder Steuerungsverhalten, Protokollierung, Fehler und Erholung.
Referenzinstrument, Vorrichtung, Ziel, Entfernungskonvention, Umgebungszustand, Softwareversion, Probenidentität und Unsicherheit aufzeichnen, sofern sie das Ergebnis beeinflussen. NIST weist darauf hin, dass Charakterisierung und Rückverfolgbarkeit von den Betriebsbedingungen, Referenzstandards, der Wiederholbarkeit und dem Umgang mit der Messunsicherheit abhängen. Für eine praktische, fabrikorientierte Abfolge verwenden Sie unseren Leitfaden zur Prüfung eines Laserentfernungsmesser-Moduls vor der Produktion.
Lasersicherheitsnachweise erfordern dieselbe Konfigurationsdisziplin. IEC 60825-1 unterscheidet zwischen Verantwortlichkeiten für Komponenten und Fertigprodukte; wandeln Sie ein Wellenlängenetikett oder eine Aussage auf Komponentenebene nicht in eine pauschale Behauptung für den integrierten Host um. Überprüfen Sie die anwendbare Ausgabe, Betriebsmodi, zugängliche Emission, Wartungs- und Fehlerzustände, Kennzeichnung und Benutzerinformationen für das Endprodukt.
Gate 9: Ein Produktions- und Servicepaket einfrieren
Produktionsreife bedeutet, dass ein anderes geschultes Team dieselbe Konfiguration bauen, testen und freigeben kann, ohne sich auf das Gedächtnis des Prototypen-Ingenieurs zu verlassen. Das Übergabepaket sollte kontrollierte mechanische Zeichnungen, Definitionen der optischen Achse und Bezugspunkte, Fensteranforderungen, Steckverbinder- und Pin-Definitionen, Leistungsgrenzen, Protokollrevision, kompatible Firmware, Kalibrierdaten, Montageanweisungen, Vorrichtungen, Abnahmekriterien und genehmigte Änderungsregeln enthalten.
Verknüpfen Sie Testaufzeichnungen mit der Einheit oder Charge und identifizieren Sie die Konfiguration, die sie erzeugt hat. Definieren Sie, wie eine Referenzeinheit oder eine Golden-Vorrichtung gelagert, geprüft und ersetzt wird. Geben Sie an, welche Tests bei der Wareneingangsprüfung, nach der Montage, nach der Ausrichtung und am Ende der Linie durchgeführt werden. Serviceteams benötigen außerdem einen Fehlerbaum, zulässige Austauschmaßnahmen, Auslöser für die Neukalibrierung und eine Möglichkeit, die Software-/Hardware-Kombination im Feld zu bestätigen.
LUMEXIS unterstützt Laserentfernungsmesser-Module und verwandte Laserquellen vom optischen und optomechanischen Design über Elektronik, Firmware, Schwachsignalalgorithmen, Wärmemanagement, Montage, Screening und Endtest. Unser Ingenieur- und Handelsbüro in Wuxi arbeitet mit dem 14.000 Quadratmeter großen Fertigungsstandort in Taizhou zusammen, wo Reinraummontage, kontrollierter Produktionsfluss, Temperaturwechsel, Burn-in- oder Alterungs-Screening und abschließende Leistungstests eine konfigurationskontrollierte Übergabe unterstützen können.
Anwendungsingenieure können bei Auswahl, Integration, Validierung und Fehlerbehebung während der Vor- und Nachverkaufsphasen durch unsere Engineering-Dienstleistungen. Standardprodukte können innerhalb von drei Tagen versandt werden. Kundenspezifische Konfigurationen und Private-Label-Programme folgen projektspezifischen Anforderungen und Lieferzeiten. Die Laserentfernungs-Lösungsseite zeigt den unterstützten zivilen, industriellen und wissenschaftlichen Kontext.
Häufig gestellte Fragen
Wann sollte die Integration eines Laserentfernungsmesser-Moduls beginnen?
Beginnen Sie, solange der Anwendungsfall, die Host-Architektur und das Gehäuse noch flexibel sind. Das Zielmodell, die optischen Freiräume, der Montagebezugspunkt, die Stromarchitektur, die Datenverbindung und die Verifikationsmethode sollten die Modulauswahl beeinflussen. Wenn Sie warten, bis das Gehäuse fast fertig ist, werden Schnittstellenentscheidungen zu späten Einschränkungen und Fehler lassen sich schwerer isolieren.
Kann die maximale Reichweite des Moduls zur Anforderung des Host-Systems werden?
Nicht ohne ihre Bedingungen. Fragen Sie nach der Zielgröße und -oberfläche, der Atmosphäre, dem Hintergrund, der Apertur, der Ausrichtung, dem Messmodus, der Erfolgsregel und dem Betriebszustand, die für die Behauptung verwendet wurden. Die Host-Anforderung sollte repräsentative Ziele und Bedingungen angeben und dann mit der endgültigen optischen, elektrischen, mechanischen und Firmware-Konfiguration verifiziert werden.
Ist UART für einen eingebetteten Laserentfernungsmesser ausreichend?
Es kann für eine kurze, kontrollierte interne Verbindung ausreichen, aber “UART” definiert nicht die Logikpegel, die Erdung, das Kabelverhalten, die Rahmung, die Prüfsummen, das Timing, die Diagnose oder die Fehlerbehebung. Längere oder verrauschtere Strecken können eine differenzielle physikalische Schicht bevorzugen. Wählen Sie die vollständige Verbindung für die tatsächliche Host-Umgebung und verifizieren Sie sie.
Sollte die Boresight nach dem Aufwärmen des Systems überprüft werden?
Ja, wenn Temperaturänderungen die Beziehung zwischen Modul, Halterung, Fenster, Chassis und Referenzachse verschieben können. Überprüfen Sie die kalten und stabilisierten Zustände, die für die Verwendung relevant sind, und zeichnen Sie die Montage, das Drehmoment, die Firmware und die Zielkonfiguration auf. Eine kurze Indoor-Ausrichtungsprüfung kann einen aussagekräftigen Winkelversatz über große Entfernungen möglicherweise nicht aufdecken.
Was sollte vor der Pilotproduktion eingefroren werden?
Die genehmigten mechanischen und optischen Referenzen, die Fensterspezifikation, das Strom- und Kabeldesign, die Protokoll- und Firmware-Matrix, die Montagereihenfolge, die Ausrichtungsmethode, die Vorrichtungen, die Abnahmekriterien, das Testdatenformat, die Rückverfolgbarkeitsregeln und die Änderungsbefugnis einfrieren. Jeder offene Punkt sollte einen Verantwortlichen und einen expliziten Abschlussplan haben, anstatt eine informelle Annahme zu bleiben.
Referenzen
- NASA, 2 Produktintegration.
- NASA, Anhänge zum Systems Engineering Handbook.
- NIST, Rückverfolgbarkeitsüberlegungen für die Charakterisierung und Verwendung von Messsystemen.
- Texas Instruments, AN-1031 TIA/EIA-422-B Übersicht.
- Analog Devices, Leitungs- und Lasttransiententests für Stromversorgungen.
- IEC, IEC 60825-1: Sicherheit von Laserprodukten—Geräteklassifizierung und Anforderungen.
Planen Sie eine OEM-Designüberprüfung? Senden Sie unsere Applikationsingenieure die Ziel- und Bereichshülle, Wellenlänge, Fenster, mechanische Hülle, verfügbare Leistung, Schnittstelle, Betriebsumgebung, Messkadenz, erwartetes Volumen und aktuelle Projektphase. Wir können ein Standardmodul empfehlen, die Verfügbarkeit bestätigen oder eine kundenspezifische Konfiguration und einen Validierungsplan umreißen.